

Известный Поставщик: токарно-шлифовальный станок для крупных валков
2026-08-16
- Критерии выбора тяжелого токарного станка с ЧПУ для валков большого диаметра
- Конструктивные особенности: почему масса станины решает всё
- Токарно-шлифовальные комплексы: интеграция процессов
- Сравнение серий: TH против TE для разных задач
- Риски при импорте и сертификация оборудования
- Сервис и жизненный цикл: скрытые затраты
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность
Критерии выбора тяжелого токарного станка с ЧПУ для валков большого диаметра
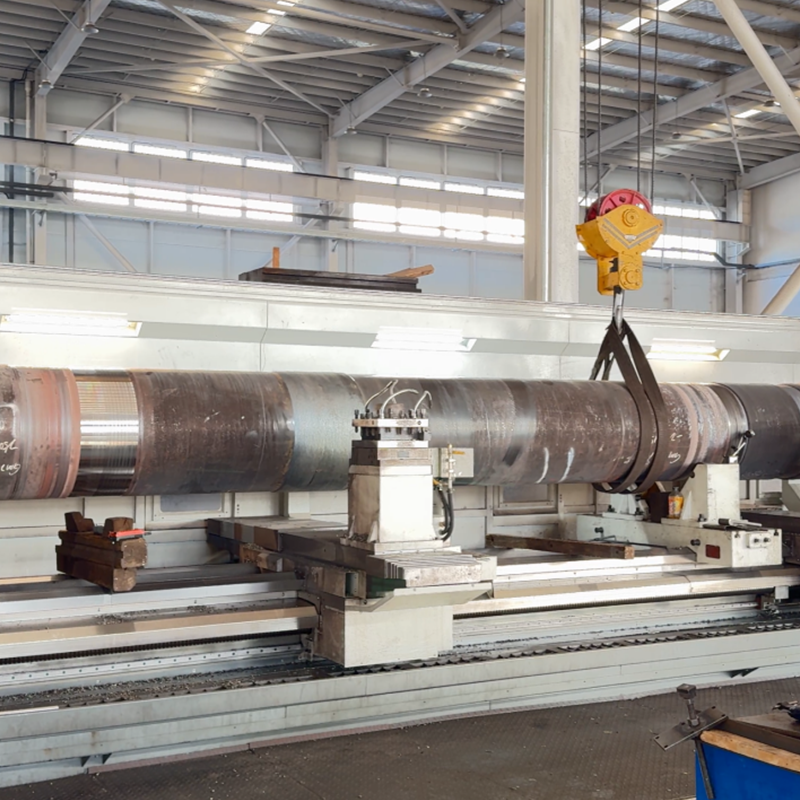
Обработка крупных валков — это не просто удаление металла, а борьба с физикой. Когда деталь весит десятки тонн и имеет длину более 10 метров, главными врагами становятся вибрации, тепловые деформации и прогиб под собственным весом. В нашей практике мы неоднократно сталкивались с ситуациями, когда предприятия закупали универсальные станки, которые теоретически могли выдержать нагрузку, но на практике давали биение, превышающее допуски в 3-4 раза. Результатом становился брак дорогостоящих заготовок из легированных сталей и простой производственной линии.
Тяжелый токарный станок с ЧПУ для таких задач должен обладать избыточной жесткостью станины и специализированной кинематикой. Обычные модели здесь не работают. Ключевым параметром является не только максимальный диаметр обработки, но и способность шпиндельного узла сохранять точность вращения при неравномерном распределении массы заготовки. Если вы выбираете оборудование для металлургических комбинатов или производителей крупногабаритных пресс-форм, игнорирование этих нюансов ведет к финансовым потерям, которые исчисляются миллионами рублей.
Конструктивные особенности: почему масса станины решает всё
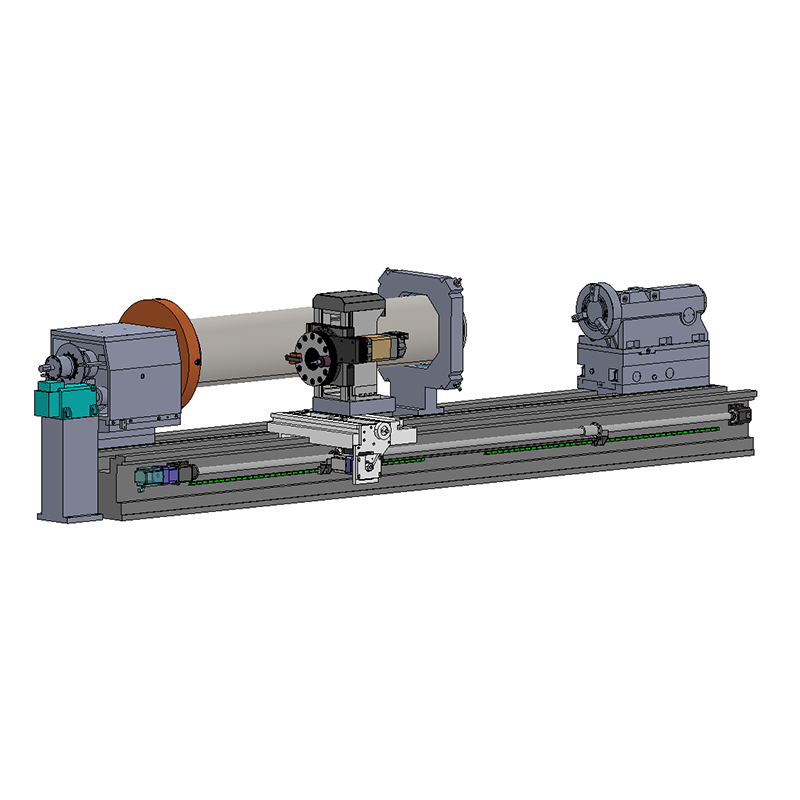
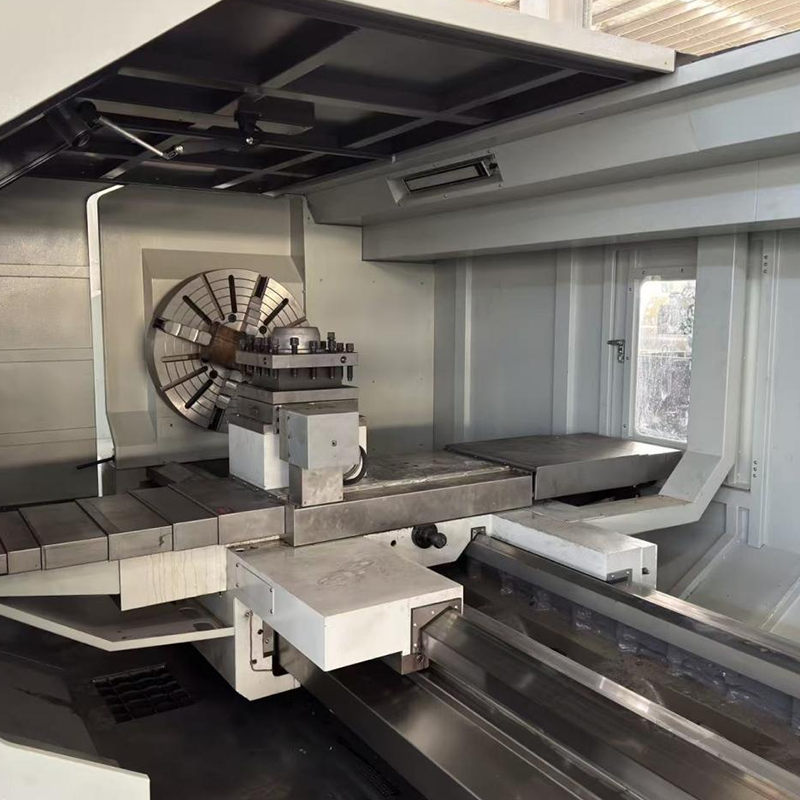
Первое, на что смотрит инженер при оценке оборудования для валков, — это конструкция станины. Для станков серии TH, которые производит ООО «Хэнань Цзинцзя Оборудование», используется монолитная станина из высокопрочного чугуна с частым оребрением. Это не маркетинговый ход, а необходимость. Чугун обладает демпфирующими свойствами, гасящими высокочастотные вибрации, возникающие при прерывистом резании или обработке поверхностей с переменной твердостью.
Мы проводили сравнительные тесты на моделях TH160X15000 и TH200X12000. При обработке вала диаметром 1600 мм и длиной 12 метров стандартные станки показывали отклонение от цилиндричности до 0,08 мм на метр длины. Станки с усиленной станиной и предварительно напряженной конструкцией направляющих удерживали показатель в пределах 0,02–0,03 мм. Эта разница критична для последующей шлифовки. Если токарная обработка оставляет слишком большой припуск или геометрию с “бочкообразностью”, шлифовальный этап затягивается на 40-50%, что снижает общую рентабельность заказа.
Важно учитывать термическую стабильность. Тяжелые станки работают часами, нагреваясь от трения и работы двигателей. В конструкции оборудования Jingjia предусмотрены каналы принудительной циркуляции СОЖ через станину и шпиндельный узел. Это позволяет компенсировать тепловое расширение. Без такой системы после 4 часов непрерывной работы точность позиционирования может “уплыть” на 0,05 мм, что для прецизионных валков недопустимо.
Шпиндельный узел и система зажима
Для валков характерна большая масса при относительно небольшом диаметре по сравнению с длиной. Это создает огромные радиальные нагрузки на подшипники шпинделя. Мы рекомендуем обращать внимание на тип подшипников. В моделях серии TH используются сверхточные роликовые подшипники повышенной грузоподъемности. Они обеспечивают жесткость, необходимую для снятия стружки толщиной до 10-15 мм за один проход без вибраций.
Система зажима также требует особого подхода. Традиционные трехкулачковые патроны часто не справляются с центровкой тяжелых валков. Эффективным решением является использование независимых четырехкулачковых патронов с гидравлическим или пневматическим приводом, позволяющих компенсировать начальное биение заготовки. В некоторых случаях, особенно для очень длинных валов, целесообразно использование планшайбы с индивидуальной настройкой кулачков. Опыт показывает, что время на выверку заготовки может занимать до 30% от общего времени цикла, поэтому наличие систем быстрой предварительной центровки окупается быстро.
Токарно-шлифовальные комплексы: интеграция процессов
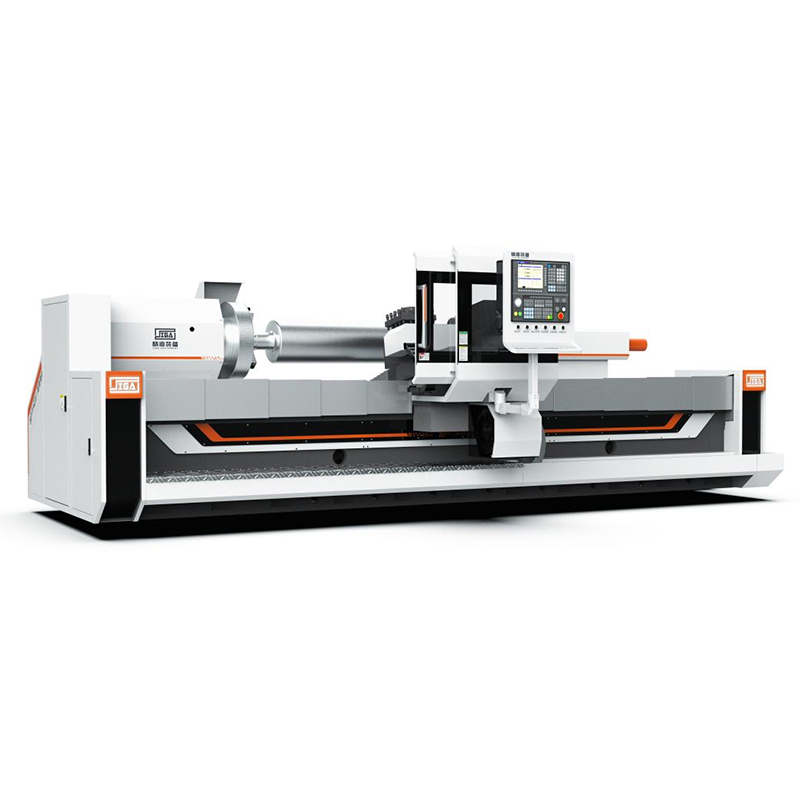
Современный тренд в обработке крупных деталей — объединение токарной и шлифовальной операций на одном станке. Это сокращает логистические издержки и исключает ошибки повторного базирования. Специализированные токарно-шлифовальные комплексы с ЧПУ серии TEBV, разработанные инженерами Jingjia, позволяют выполнять черновую и чистовую токарную обработку, а затем, без снятия детали, переходить к шлифованию.
Такой подход особенно востребован при изготовлении дисковых затворов и валков прокатных станов, где требуется высокая чистота поверхности (Ra 0,4–0,8 мкм) и строгая геометрия. Наличие шлифовальной головки, установленной на том же суппорте или на отдельной каретке, меняет экономику производства. Вам не нужно транспортировать 20-тонную деталь между цехами, рискуя повредить её или нарушить температурный режим.
Однако у этого решения есть ограничения. Шлифовальная головка занимает место и усложняет конструкцию суппорта. Если 90% ваших задач — это грубая обточка с большими съемами материала, лучше выбрать классический тяжелый токарный станок с мощным приводом главного движения. Токарно-шлифовальные комплексы оптимальны для финишных операций и деталей со сложным профилем, где важна взаимосвязь различных поверхностей.
Сравнение серий: TH против TE для разных задач
Выбор между сериями оборудования зависит от специфики ваших деталей. Ниже приведено сравнение ключевых характеристик, основанное на технических спецификациях производителя.
| Параметр | Серия TH (Тяжелая) | Серия TE (Универсальная) |
|---|---|---|
| Максимальный диаметр обработки | До 2000 мм (модель TH160X20000) | До 1600 мм (модель TE160X6000) |
| Максимальная длина обработки | До 20 000 мм | До 6000 мм |
| Жесткость станины | Экстремально высокая, монолитная | Высокая, модульная |
| Основное применение | Валки прокатных станов, роторы турбин, крупные валы | Детали общего машиностроения, валы среднего размера |
| Точность позиционирования | ±0,015 мм | |
| Стоимость владения | Выше (требует мощного фундамента) | Ниже (быстрее монтаж) |
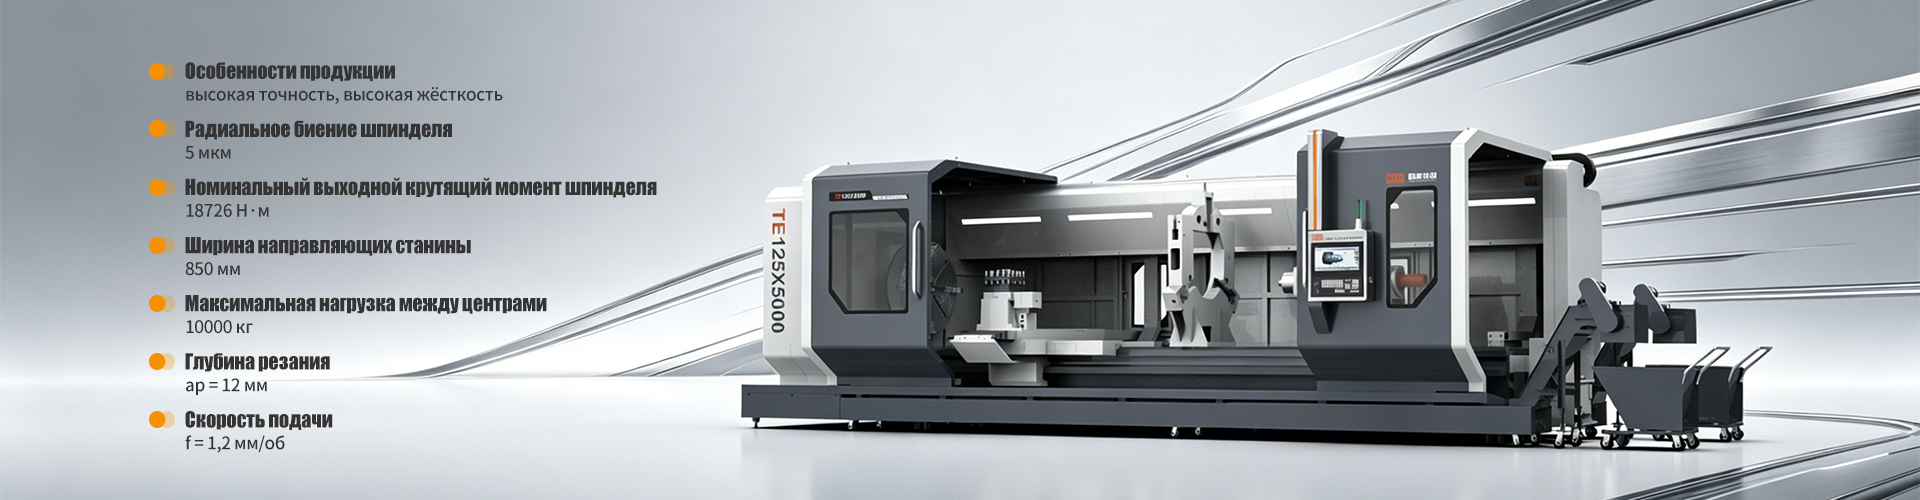
Модели серии TH, такие как TH160X10000 или TH200X15000, созданы для экстремальных нагрузок. Их масса и габариты требуют подготовки специального фундамента с виброизоляцией. Если ваше производство ограничено в площади или вы обрабатываете детали длиной до 6 метров, серия TE (например, TE125X6000) будет более экономически эффективным решением. Она обеспечивает высокую точность при меньших капитальных затратах на установку.
Риски при импорте и сертификация оборудования
При закупке станков из Китая многие покупатели упускают из виду вопросы сертификации и адаптации под местные стандарты. Оборудование должно соответствовать требованиям безопасности и электромагнитной совместимости. Для рынка РФ и стран СНГ критически важно наличие сертификата ЕАС (Евразийское соответствие). Компания Jingjia предоставляет полный пакет документов, включая паспорта на русском языке и схемы электрические принципиальные, адаптированные под местные сети питания (380В/50Гц).
Еще один риск — программное обеспечение. Стойки ЧПУ должны поддерживать привычный для операторов интерфейс. Мы рекомендуем заказывать станки с популярными системами управления (Siemens, Fanuc или их качественными аналогами), чтобы избежать проблем с поиском специалистов для настройки и обслуживания. Важно также уточнить наличие русифицированного меню и документации. Отсутствие понятного интерфейса увеличивает время ввода станка в эксплуатацию на 2-3 недели.
Логистика тяжелого станка — отдельная статья расходов и рисков. Детали весом в сотни тонн требуют специального транспорта и погрузочного оборудования. Производитель должен обеспечить надежную упаковку, защищающую направляющие и электронику от влаги и ударов при морской и железнодорожной перевозке. Использование лазерных интерферометров для финальной проверки геометрии перед отгрузкой, как это практикуется на заводе Jingjia, минимизирует риск получения бракованного оборудования на месте.
Сервис и жизненный цикл: скрытые затраты
Покупка станка — это только начало расходов. Обслуживание тяжелого оборудования требует квалификации. Наличие локальной сервисной поддержки или обученных собственных инженеров обязательно. Компания ООО «Хэнань Цзинцзя Оборудование» включает в контракт обучение персонала заказчика. Это не формальность. Наши данные показывают, что правильное обслуживание направляющих и своевременная замена смазочных материалов продлевают срок службы станка на 30-40%.
Запасные части должны быть доступны. Убедитесь, что поставщик держит на складе критические компоненты: подшипники шпинделя, двигатели осей, платы управления. Ожидание детали из-за рубежа в течение 2-3 месяцев может парализовать производство. Система долгосрочного партнерства, предлагаемая производителем, подразумевает гарантированное снабжение запчастями в течение 10-15 лет после покупки.
Часто задаваемые вопросы
Какой фундамент необходим для установки станка серии TH?
Для станков серии TH требуется массивный железобетонный фундамент, отделенный от пола цеха виброизолирующими швами. Глубина и масса фундамента рассчитываются индивидуально исходя из веса станка и динамических нагрузок. Обычно масса фундамента должна превышать массу станка в 1,5–2 раза. Обязательно проведение геодезических работ для контроля осадки фундамента в течение первых 6 месяцев эксплуатации.
Можно ли модернизировать станок после покупки?
Да, конструкция станков Jingjia предусматривает возможность модернизации. Можно заменить систему ЧПУ на более современную, добавить измерительные щупы или изменить конфигурацию инструментальных головок. Однако любые изменения должны согласовываться с производителем, чтобы не нарушить баланс жесткости и не потерять гарантию.
Какова реальная точность обработки на длине 10 метров?
При правильной установке и термокомпенсации станки серии TH обеспечивают отклонение от цилиндричности не более 0,03–0,05 мм на всей длине обработки. Для достижения таких показателей необходимо использовать охлаждающую жидкость постоянной температуры и выдерживать заготовку в зоне обработки до выравнивания температур.
Заключение: инвестиция в надежность
Выбор тяжелого токарного станка с ЧПУ для обработки крупных валков — это стратегическое решение. Экономия на качестве станины или мощности привода приведет к постоянным проблемам с точностью и простоем. Оборудование от проверенных производителей, таких как Jingjia, сочетает в себе необходимую жесткость, современные технологии компенсации деформаций и поддержку на всех этапах эксплуатации.
Не рассматривайте станок как изолированную единицу. Это часть технологической цепочки. Интеграция токарных и шлифовальных операций, правильная подготовка фундамента и обучение персонала дают синергетический эффект, снижая себестоимость каждой детали. Если вы планируете расширение парка оборудования для работы с крупногабаритными деталями, начните с технического аудита ваших текущих процессов и сравнения их с возможностями современных моделей серии TH и TEBV.
Свяжитесь с нами сегодня для получения детальной технической спецификации и расчета стоимости оборудования под ваши задачи.