

ОЕМ Производитель: станок для обработки бочки валка под ключ
2026-08-15
- Тяжелый токарный станок с ЧПУ: критерии выбора для обработки валков бочек
- Технические характеристики: почему жесткость важнее мощности
- Серии станков: от универсальных решений до специализированных комплексов
- Производственный цикл и контроль качества: гарантия точности
- Логистика, монтаж и сервис: реализация проекта «под ключ»
- Часто задаваемые вопросы
Тяжелый токарный станок с ЧПУ: критерии выбора для обработки валков бочек
Обработка крупногабаритных валков требует не просто мощного оборудования, а инженерной точности, способной компенсировать колоссальные радиальные и осевые нагрузки. Тяжелый токарный станок с ЧПУ в данном контексте выступает не как универсальный инструмент, а как специализированный комплекс, где жесткость станины и точность шпиндельного узла определяют качество поверхности готового изделия. В нашей практике мы неоднократно сталкивались с ситуациями, когда экономия на классе точности станка приводила к необходимости повторной шлифовки валка, что увеличивало себестоимость детали на 30-40%. Для предприятий, занимающихся производством прокатных станов, целлюлозно-бумажной промышленности или металлургии, выбор оборудования «под ключ» означает интеграцию механики, электроники и сервисной поддержки в единую экосистему.
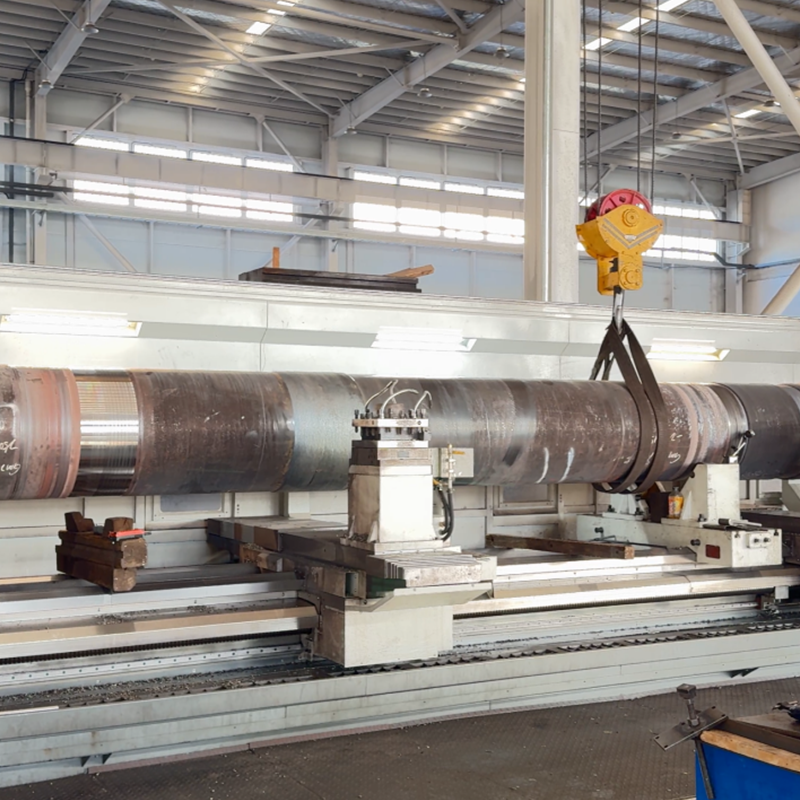
Ключевая проблема при обработке валков бочек — это их вес и длина. Стандартные станки не справляются с прогибом заготовки, что приводит к биению и нарушению геометрии цилиндричности. Решение лежит в области применения станков с диаметром поворота от 1600 мм до 2000 мм и длиной обработки до 20 метров. Именно такие параметры позволяют обрабатывать валки за один установ, исключая ошибки перебазирования. Компания ООО «Хэнань Цзинцзя Оборудование», располагая производственной базой в городе Цзиюань, специализируется именно на таких сверхтяжелых решениях, объединяя функции НИОКР и серийного производства для обеспечения стабильности параметров даже при экстремальных нагрузках.
Технические характеристики: почему жесткость важнее мощности
При выборе оборудования многие закупщики фокусируются на мощности главного привода, упуская из виду статическую и динамическую жесткость конструкции. Для тяжелого токарного станка с ЧПУ мощность вторична по отношению к способности системы сопротивляться деформациям под весом заготовки. Если станина недостаточно массивна или неправильно спроектирована система направляющих, вибрации неизбежны. Это приводит к появлению «волнистости» на поверхности вала, которую невозможно устранить без дорогостоящей последующей шлифовки.
Важнейшим элементом является конструкция станины. Мы используем монолитные станины из высокопрочного чугуна, прошедшие длительную естественную и искусственную выдержку для снятия внутренних напряжений. Это фундамент, на котором строится вся точность обработки. Дополнительно применяются технологии вибрационной стабилизации напряжений, что гарантирует сохранение геометрической точности станка на протяжении десятилетий эксплуатации. Без этого этапа даже самый современный ЧПУ-контроллер не сможет компенсировать механические искажения.
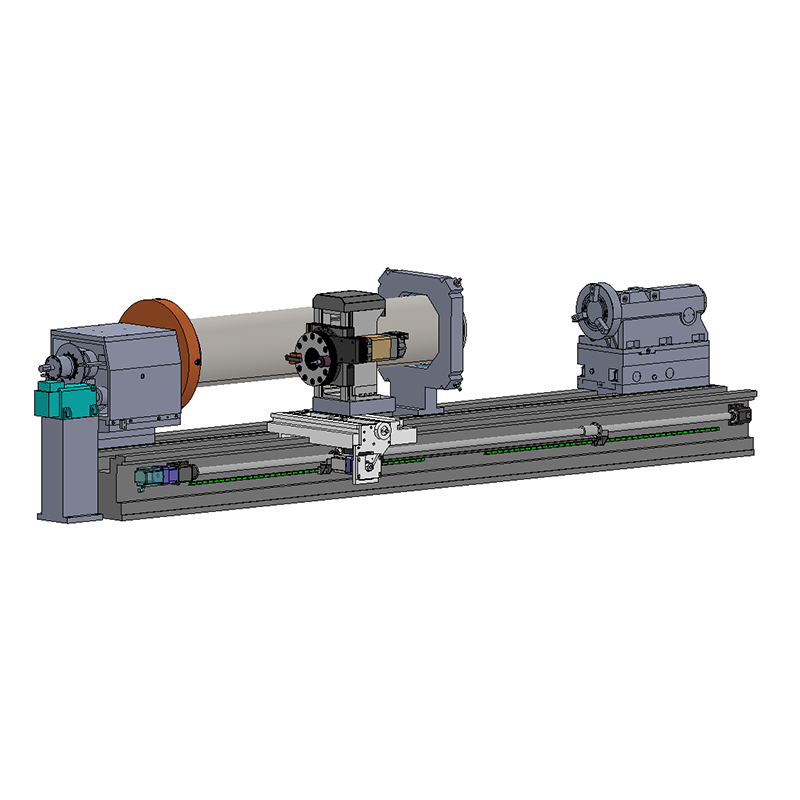
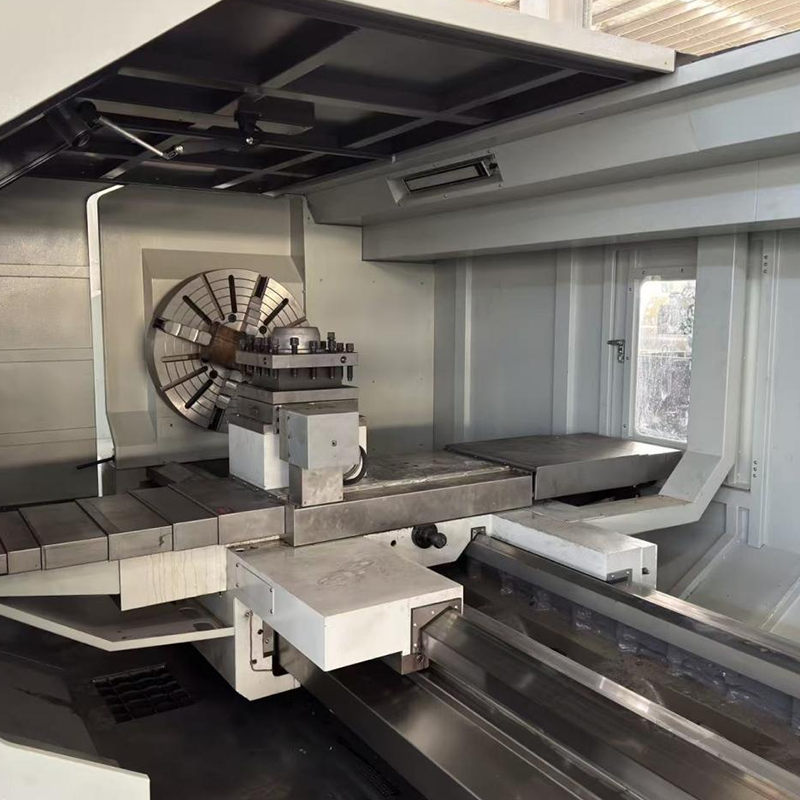
Шпиндельный узел — сердце станка. Для обработки валков бочек критически важен диаметр отверстия шпинделя и тип подшипников. Подшипники должны выдерживать радиальные нагрузки в несколько тонн без перегрева и изменения преднатяга. В наших моделях серии TH, таких как TH160X15000 или TH200X12000, применяются прецизионные роликовые подшипники повышенной грузоподъемности. Это позволяет передавать высокий крутящий момент на низких оборотах, что необходимо для черновой обточки тяжелых поковок, сохраняя при этом микронную точность при чистовой обработке.
Суппортная группа также играет решающую роль. Тяжелые суппорты должны перемещаться плавно, без рывков, обеспечивая постоянное давление инструмента на заготовку. Использование шарико-винтовых передач (ШВП) большого диаметра с двойным предварительным натягом исключает люфт. Важно отметить, что для длинных валков (более 10 метров) наличие второго суппорта или противовеса становится не опцией, а необходимостью для компенсации сил резания. Игнорирование этого фактора часто приводит к быстрому износу направляющих и потере соосности.
Серии станков: от универсальных решений до специализированных комплексов
Рынок предлагает множество вариантов, но не все они подходят для специфических задач обработки валков. Понимание различий между сериями оборудования помогает избежать переплаты за ненужные функции или, наоборот, недостатка производительности. ООО «Хэнань Цзинцзя Оборудование» предлагает три основные линейки, каждая из которых закрывает определенный сегмент потребностей тяжелого машиностроения.
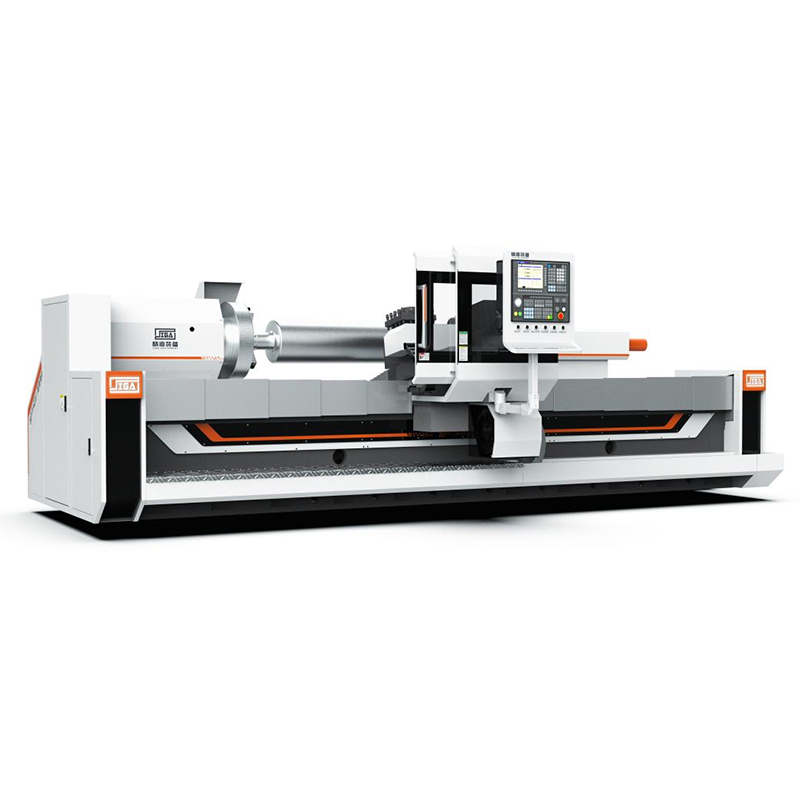
- Серия TH (Тяжелые горизонтальные токарные станки): Флагманская линейка для сверхтяжелых деталей. Модели варьируются от TH160X8000 до уникального TH160X20000 с длиной обработки до 20 метров и диаметром поворота до 2000 мм. Эти станки предназначены для металлургических комбинатов и производителей крупногабаритных валков. Их особенность — усиленная станина и возможность установки дополнительных опор для поддержки особо длинных заготовок. Это выбор для задач, где вес детали исчисляется десятками тонн.
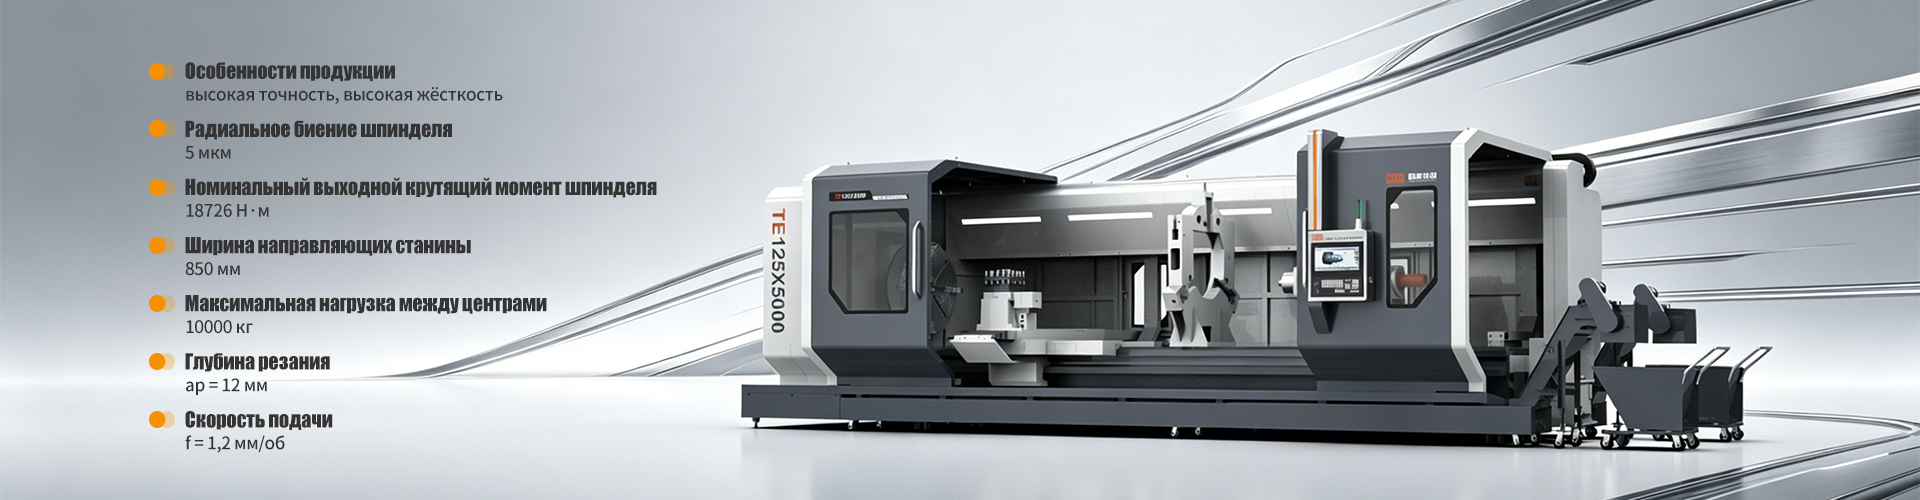
- Серия TE (Универсальные горизонтальные станки): Более компактные решения, такие как TE125X6000 и TE160X6000. Они оптимальны для предприятий, где требуется обработка деталей средней тяжести с высокой точностью. Эти модели обеспечивают баланс между производительностью и занимаемой площадью, подходя для аэрокосмической отрасли и общего машиностроения. Они легче в настройке и требуют меньше энергозатрат на обслуживание, оставаясь при этом мощными агрегатами с ЧПУ.
- Серия TEBV (Токарно-шлифовальные комплексы): Специализированное решение для обработки дисковых затворов и деталей, требующих комбинированной обработки. Наличие шлифовальной головки в одной установке с токарным суппортом позволяет выполнять полный цикл обработки без переустановки детали. Это критически важно для достижения высокой соосности и качества поверхности Ra ≤ 0.8 мкм за один проход. Данный подход сокращает время производства на 40-50% по сравнению с использованием отдельного токарного и шлифовального станков.
Выбор конкретной модели зависит от максимального диаметра и длины ваших типовых деталей. Например, если вы регулярно обрабатываете валки длиной 12 метров, модель TH200X12000 будет оптимальной, так как она обеспечивает запас прочности и жесткости именно в этом диапазоне. Использование станка меньшего размера приведет к перегрузке узлов, а большего — к неоправданному росту капитальных затрат.
Производственный цикл и контроль качества: гарантия точности
Сборка станка — это лишь верхушка айсберга. Реальная точность формируется на этапах изготовления компонентов. На предприятии в провинции Хэнань внедрен полный цикл производства, что позволяет контролировать каждый миллиметр детали. Ключевым преимуществом является наличие собственного парка высокоточного оборудования: пятиосевых портальных обрабатывающих центров, портальных шлифовальных станков для направляющих и лазерных интерферометров для финальной калибровки.
Особое внимание уделяется термообработке и закалке направляющих. Мягкие направляющие быстро изнашиваются под тяжестью суппортов, что ведет к потере параллельности оси Z. Мы применяем технологию поверхностной закалки направляющих с последующей шлифовкой на портальных станках. Это обеспечивает твердость поверхности, достаточную для работы в интенсивном режиме 24/7, сохраняя при этом низкий коэффициент трения благодаря системе автоматической смазки.
Финальная сборка сопровождается многоуровневым контролем. Каждый станок проходит испытания на холостом ходу и под нагрузкой. Геометрическая точность проверяется лазерными интерферометрами, которые фиксируют отклонения с точностью до микрометра. Только после прохождения всех тестов оборудование упаковывается и готовится к отправке. Такой подход минимизирует риски возникновения проблем на площадке заказчика. В отличие от многих поставщиков, собирающих станки из покупных компонентов, наша интегрированная инфраструктура гарантирует совместимость всех узлов и высокую повторяемость результатов от партии к партии.
Логистика, монтаж и сервис: реализация проекта «под ключ»
Покупка тяжелого станка — это логистический вызов. Габариты оборудования требуют специальной транспортировки, а монтаж — квалификации инженеров. Ошибки на этапе фундамента могут свести на нет все преимущества высокоточного станка. Поэтому понятие «под ключ» включает в себя не только поставку железа, но и инженерное сопровождение.
Мы предоставляем подробные чертежи фундамента с учетом геологических особенностей площадки заказчика. Наши специалисты проводят шеф-монтаж, контролируя установку станка на виброизолирующие опоры и выравнивание по уровню с точностью 0.02 мм/м. После монтажа проводится пробный пуск и обработка тестовой детали, чтобы подтвердить паспортные характеристики.
Обучение персонала — еще один критический элемент. Операторы должны понимать не только как нажимать кнопки на панели ЧПУ, но и как диагностировать состояние инструмента и узлов станка. Мы проводим полное обучение, включая адаптацию программного обеспечения под конкретные технологические процессы предприятия. Сервисное обслуживание продолжается throughout всего жизненного цикла оборудования: от поставки запасных частей до удаленной диагностики через защищенные каналы связи. Это долгосрочное партнерство, а не разовая transaction.
Часто задаваемые вопросы
Какой срок изготовления тяжелого токарного станка с ЧПУ?
Стандартный срок производства составляет 4-6 месяцев в зависимости от сложности конфигурации и текущей загрузки производственной линии. Для нестандартных проектов с длиной обработки более 15 метров срок может быть увеличен до 8 месяцев из-за необходимости дополнительной выдержки станины и изготовления спецкомплектующих. Точные сроки фиксируются в контракте с штрафными санкциями за просрочку.
Соответствует ли оборудование стандартам ГОСТ и ЕАС?
Да, все станки сертифицированы для рынка РФ и стран СНГ. Оборудование имеет декларацию соответствия ЕАС и отвечает требованиям безопасности machinery. Электрические компоненты соответствуют стандартам CE, что гарантирует их надежность и совместимость с европейскими системами управления. Документация предоставляется на русском языке, включая электрические схемы и инструкции по эксплуатации.
Какова гарантия на станок и что она покрывает?
Гарантийный срок составляет 12-18 месяцев с момента подписания акта приема-передачи. Гарантия покрывает дефекты материалов и сборки, включая шпиндельный узел, направляющие и систему ЧПУ. В гарантию не входит износ расходных материалов (инструмент, фильтры) и повреждения, вызванные нарушением правил эксплуатации или отсутствием регулярного обслуживания. Мы предлагаем расширенные сервисные контракты post-garanty period.
Можно ли модернизировать существующий парк станков?
Мы фокусируемся на поставке нового оборудования, однако наши инженерные решения совместимы с современными системами автоматизации. Станки оснащены открытыми протоколами обмена данными, что позволяет интегрировать их в единую систему управления производством (MES) предприятия. Для модернизации старых линий рекомендуется консультация с нашими технологами для оценки целесообразности замены отдельных узлов на новые агрегаты серии TH или TE.
Инвестиции в тяжелый токарный станок с ЧПУ — это стратегическое решение, определяющее конкурентоспособность вашего производства на годы вперед. Правильный выбор поставщика, обладающего собственным производственным циклом и инженерной экспертизой, снижает риски простоев и обеспечивает стабильное качество продукции. ООО «Хэнань Цзинцзя Оборудование» готово предоставить детальную техническую консультацию и расчет стоимости проекта под ваши конкретные задачи.
Запросить коммерческое предложение на тяжелые токарные станки
Свяжитесь с нами сегодня