

Профилактика поломок тяжелого токарного станка с ЧПУ: советы экспертов
2026-08-19
- Почему профилактика тяжелого токарного станка с ЧПУ критична для рентабельности производства
- Диагностика механической части: станина, направляющие и шпиндель
- Обслуживание систем ЧПУ, приводов и электрооборудования
- Гидравлика и пневматика: обеспечение стабильного давления
- Работа с СОЖ и стружкоудалением
- Регламент технического обслуживания: чек-лист для инженеров
- Когда обращаться к профессионалам: границы самостоятельного обслуживания
- Часто задаваемые вопросы
- Заключение: надежность как результат системного подхода
Почему профилактика тяжелого токарного станка с ЧПУ критична для рентабельности производства
В современной металлообработке простой оборудования — это не просто пауза в работе, а прямая финансовая потеря, исчисляемая тысячами рублей в час. Тяжелый токарный станок с ЧПУ представляет собой сложный мехатронный комплекс, где механическая точность неразрывно связана с электроникой и гидравликой. Наш опыт показывает, что 80% катастрофических отказов шпиндельных узлов или направляющих можно было предотвратить регулярным мониторингом состояния, а не экстренным ремонтом после поломки.
Многие руководители производств ошибочно полагают, что новое оборудование не требует пристального внимания в первые годы эксплуатации. Это опасное заблуждение. Именно в период приработки, когда детали подвергаются максимальным нагрузкам, формируются микротрещины в структуре металла или возникают начальные стадии износа подшипников качения. Игнорирование этих сигналов приводит к тому, что через 3-5 лет станок теряет геометрическую точность, которую уже невозможно восстановить стандартной юстировкой.
Мы сталкивались с кейсом, когда предприятие сэкономило на ежемесячном техническом аудите системы смазки направляющих. Результатом стали задиры на станине длиной более 2 метров. Замена станины потребовала демонтажа всего станка и отправки его на завод-изготовитель, что остановило производственную линию на 4 месяца. Стоимость ремонта превысила первоначальную цену самого станка в три раза. Этот пример наглядно демонстрирует: профилактика — это не статья расходов, а инвестиция в непрерывность бизнес-процессов.
Эффективная стратегия обслуживания базируется на переходе от реактивного подхода («чиним, когда сломалось») к предиктивному («предсказываем и предотвращаем»). Для этого необходимо понимать физику износа ключевых узлов и иметь четкий регламент действий. В этой статье мы разберем конкретные шаги по обслуживанию тяжелых токарных станков, опираясь на инженерную практику и стандарты надежности.
Диагностика механической части: станина, направляющие и шпиндель
Геометрическая точность тяжелого токарного станка с ЧПУ зависит от жесткости станины и состояния направляющих скольжения или качения. Поскольку такие станки обрабатывают детали массой в десятки тонн, вибрационные нагрузки здесь колоссальные. Любое ослабление крепежных элементов или деформация фундамента мгновенно сказывается на качестве поверхности детали.
Контроль состояния направляющих и клиновых механизмов
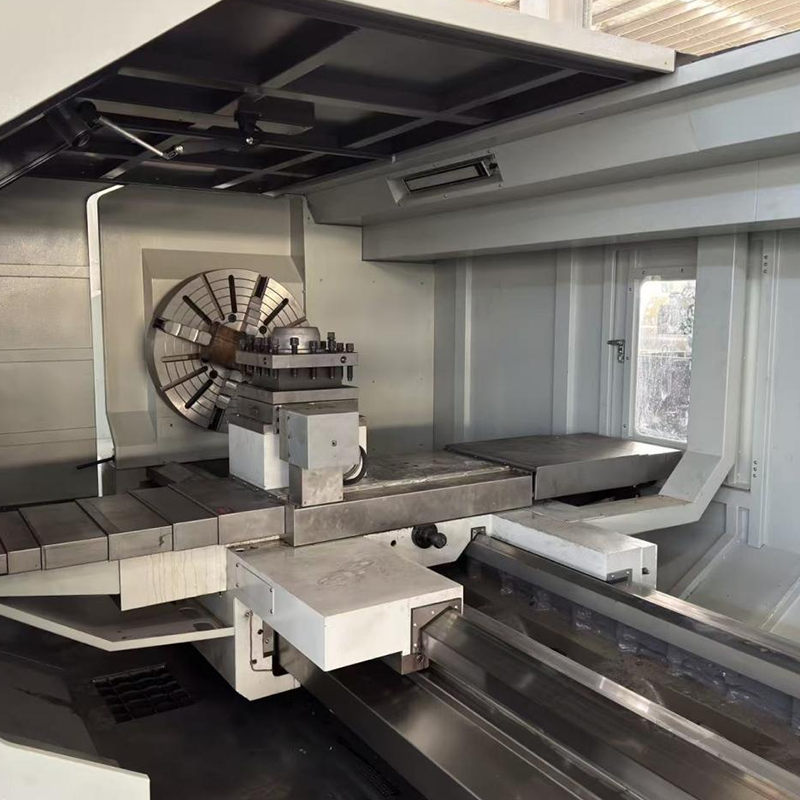
Направляющие — это «позвоночник» станка. В тяжелых станках, таких как модели серии TH от производителя ООО «Хэнань Цзинцзя Оборудование», часто используются закаленные и шлифованные направляющие скольжения с пластиковыми накладками или роликовые направляющие качения. Каждый из этих типов требует своего подхода.
Для направляющих скольжения критически важно состояние масляной пленки. Если вы заметили изменение цвета смазки (потемнение, появление металлической стружки), это первый признак абразивного износа. Регулярная проверка клиновых механизмов компенсации зазора должна проводиться не реже одного раза в квартал. Ослабленный клин приводит к биению суппорта, что вызывает волнистость на обработанной поверхности. Мы рекомендуем использовать индикаторные головки для проверки люфта в осях X и Z. Допустимый люфт не должен превышать 0,02 мм для прецизионной обработки. Если значение выше, требуется регулировка клиньев или замена изношенных накладок.
В случае с роликовыми направляющими качения основной враг — загрязнение. Металлическая пыль, попадая в сепаратор роликов, действует как абразив. Важно ежедневно проверять целостность скребков и щеток очистки. Поврежденный скребок — это открытая дверь для грязи. Один из наших клиентов игнорировал замену изношенных щеток в течение полугода, что привело к заклиниванию каретки суппорта и дорогостоящему ремонту сервопривода подачи.
Шпиндельный узел: сердце станка
Шпиндель тяжелого токарного станка работает в условиях высоких радиальных и осевых нагрузок. Температура подшипников шпинделя является ключевым индикатором их здоровья. Нормальная рабочая температура стабилизированного шпинделя обычно находится в диапазоне 35-45°C. Превышение этого порога на 10-15°C без изменения режимов резания свидетельствует о проблемах со смазкой или предварительным натягом подшипников.
Система смазки шпинделя (масляный туман или масло-воздушная смесь) должна проверяться ежедневно. Отсутствие смазки даже в течение нескольких часов работы под нагрузкой может привести к термическому разрушению подшипников. Мы советуем вести журнал температурных замеров. Если вы видите тренд на постепенный рост температуры, это сигнал для проведения вибродиагностики. Современные анализаторы вибрации позволяют выявить дефекты подшипников (выкрашивание дорожек, нарушение сепаратора) за несколько недель до фактического отказа.
Также стоит уделять внимание балансу патронов и планшайб. Дисбаланс массивного патрона создает центробежные силы, которые разрушают подшипники шпинделя с экспоненциальной скоростью. Проверка баланса должна быть частью каждого цикла установки новой крупной детали.
Обслуживание систем ЧПУ, приводов и электрооборудования
Электроника и программное обеспечение тяжелого токарного станка с ЧПУ так же уязвимы, как и механика. Однако проблемы здесь часто носят скрытый характер и проявляются внезапно. Стабильность напряжения, качество заземления и температурный режим в электрощите — три столпа надежности систем ЧПУ.
Сервоприводы и двигатели подачи
Серводвигатели осей X и Z работают в циклических режимах с частыми реверсами. Это приводит к нагреву обмоток и старению изоляции. Важно регулярно проверять кабели питания и энкодеров на предмет перегибов и повреждений изоляции. Вибрация от движения тяжелых суппортов может перетирать кабельную трассу, если она плохо закреплена.
Особое внимание следует уделить обратной связи по положению (энкодерам). Загрязнение стеклянной или магнитной шкалы энкодера приводит к ошибкам позиционирования и аварийным остановкам. Мы наблюдали случаи, когда мелкая масляная пыль проникала внутрь линейного энкодера через поврежденное уплотнение, вызывая хаотичные скачки координат. Очистка шкал должна проводиться только специальными безворсовыми салфетками и спиртом, никаких абразивов или сжатого воздуха под высоким давлением (который может загнать грязь глубже).
Электрошкаф и охлаждение
Перегрев компонентов ЧПУ — частая причина сбоев. Фильтры вентиляторов охлаждения электрошкафа забиваются пылью быстрее, чем кажется. Забитый фильтр снижает эффективность теплообмена на 40-60%, что приводит к перегреву драйверов сервоприводов и блоков питания. Чистка или замена фильтров должна осуществляться ежемесячно. В условиях сильно загрязненного воздуха (металлургические цеха) этот интервал следует сократить до двух недель.
Также критически важно проверять состояние контактов в силовых цепях. Вибрация станка может ослаблять винтовые соединения, что приводит к искрению, локальному перегреву и последующему обгоранию контакторов. Тепловизионный контроль электрощита раз в полгода позволяет выявить «горячие точки» до того, как они станут причиной пожара или выхода из строя дорогостоящей платы управления.
Не забывайте про резервное копирование параметров ЧПУ и PLC. При выходе из строя батареи памяти или сбоя системы, наличие актуального бэкапа спасет дни простоя на восстановление параметров станка. ООО «Хэнань Цзинцзя Оборудование» рекомендует делать полное резервное копирование после каждой серьезной настройки или изменения инструмента, а также хранить копию на внешнем носителе, не подключенном постоянно к станку.
Гидравлика и пневматика: обеспечение стабильного давления
Гидравлические и пневматические системы обеспечивают зажим деталей, переключение скоростей в коробке передач и работу противоопорных устройств. Потеря давления здесь равносильна потере контроля над процессом.
Гидравлическая система
Главный враг гидравлики — загрязнение масла и его перегрев. Тяжелые токарные станки оснащены мощными гидростанциями. Качество гидравлического масла должно соответствовать классу чистоты NAS 1638 или ISO 4406. Использование масла низкого качества или смешивание разных марок приводит к образованию осадка, который засоряет пропорциональные клапаны и сервомеханизмы.
Регулярный анализ масла (раз в 6 месяцев) позволяет определить наличие воды, воздушных пузырьков и продуктов износа насоса. Наличие воды в масле вызывает кавитацию и коррозию внутренних поверхностей гидроцилиндров. Мы настоятельно рекомендуем устанавливать датчики влажности и температуры масла с выводом сигналов на панель ЧПУ. Это позволит оператору видеть реальное состояние системы, а не гадать по манометру.
Проверка герметичности шлангов высокого давления также обязательна. Резиновые шланги со временем теряют эластичность и могут лопнуть под давлением. Замена шлангов должна проводиться превентивно, согласно рекомендациям производителя, даже если они выглядят целыми.
Пневматическая система
Пневматика чаще всего используется для управления тормозами осей, защитными кожухами и системой подачи СОЖ. Основная проблема — наличие конденсата в воздухе. Влага приводит к коррозии золотников пневмораспределителей и замерзанию линий в зимний период. Установка и обслуживание влагоотделителей, фильтров и лубрикаторов (FRL-блоков) — задача первостепенной важности.
Слив конденсата из ресиверов должен быть автоматизирован или строго регламентирован. Забитые фильтры снижают давление, что может привести к неполному зажиму детали в патроне. Это крайне опасная ситуация, которая может закончиться выбросом заготовки из станка. Датчики контроля давления должны быть настроены на немедленную остановку программы при падении давления ниже критического уровня.
Работа с СОЖ и стружкоудалением
Система подачи смазочно-охлаждающей жидкости (СОЖ) и удаления стружки часто воспринимается как вспомогательная, но ее влияние на точность обработки и срок службы инструмента огромно. В тяжелых станках объемы снимаемого материала велики, что генерирует огромное количество тепла и стружки.
Качество СОЖ и бактериологический контроль
СОЖ выполняет три функции: охлаждение, смазка и вымывание стружки. Со временем концентрация эмульсии падает из-за испарения воды и уноса масла со стружкой. Низкая концентрация приводит к быстрому затуплению инструмента и коррозии станка. Высокая концентрация вызывает пенообразование и раздражение кожи у операторов.
Еженедельный контроль концентрации рефрактометром и уровня pH обязателен. Падение pH ниже 8,5 сигнализирует о начале бактериального размножения. Бактерии разлагают компоненты СОЖ, выделяя сероводород (запах тухлых яиц) и кислоты, которые разъедают лакокрасочное покрытие станка и уплотнения. Использование биоцидов должно быть дозированным и согласованным с поставщиком СОЖ.
Удаление стружки и защита от перегрузок
Завалы стружки внутри станка блокируют движение суппортов и нарушают теплоотвод. Конвейеры стружкоудаления должны работать непрерывно во время обработки. Важно проверять натяжение ленты конвейера и состояние приводных звездочек. Обрыв конвейера в разгар обработки тяжелой детали может привести к накоплению стружки, которая, в свою очередь, повредит направляющие или заклинит шпиндель.
Особое внимание следует уделить защите телескопических кожухов направляющих. Стружка, попадающая под кожух, действует как абразив. Регулярная промывка кожухов и проверка их целостности предотвратит проникновение абразивных частиц в зону направляющих. В практике ООО «Хэнань Цзинцзя Оборудование» мы используем усиленные конструкции кожухов с дополнительными скребками именно для тяжелых условий эксплуатации, что значительно снижает риск подобных инцидентов.
Регламент технического обслуживания: чек-лист для инженеров
Чтобы система профилактики работала, она должна быть формализована. Хаотичные действия не дают результата. Ниже приведен базовый регламент, который может быть адаптирован под конкретную модель станка.
| Периодичность | Объект проверки | Действие | Критерий нормы |
|---|---|---|---|
| Ежедневно | Уровень масла в гидросистеме и смазке направляющих | Визуальный контроль, доливка при необходимости | Уровень между метками MIN и MAX |
| Ежедневно | Давление в пневмосистеме | Проверка манометра | Соответствие паспортным данным (обычно 0.5-0.7 МПа) |
| Еженедельно | Фильтры СОЖ и концентраторы | Очистка фильтров, проверка концентрации | Концентрация 5-8%, отсутствие пены |
| Ежемесячно | Фильтры вентиляции электрошкафа | Промывка или замена | Чистые фильтры, свободный поток воздуха |
| Ежемесячно | Люфт в осях X, Z | Измерение индикатором | Люфт < 0.02 мм |
| Ежеквартально | Состояние клиновых механизмов направляющих | Регулировка зазора | Отсутствие люфта, равномерное движение |
| Раз в полгода | Анализ гидравлического масла | Лабораторный тест или экспресс-тест | Класс чистоты по ISO 4406, отсутствие воды |
| Ежегодно | Геометрическая точность станка | Проверка лазерным интерферометром | Соответствие стандартам точности (например, GB/T или DIN) |
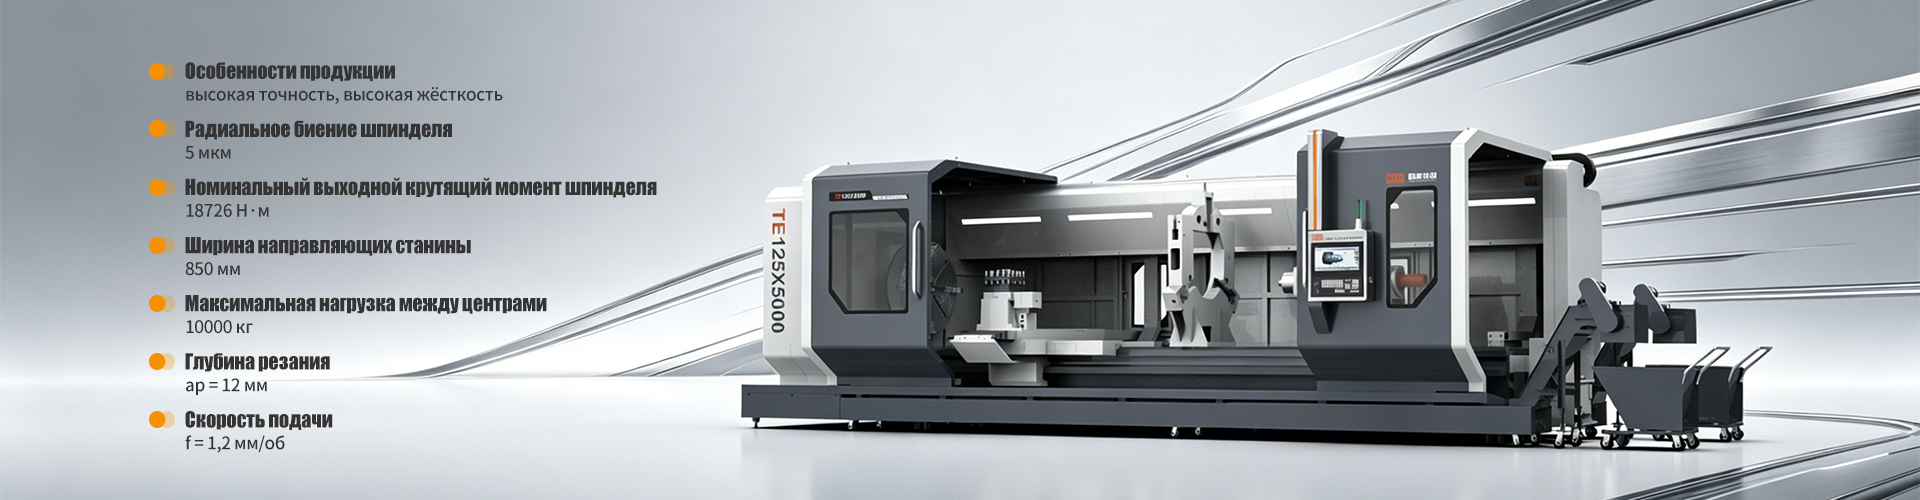
Этот чек-лист является основой. Для станков серии TH и TE, производимых нашими партнерами, рекомендуется также проводить ежегодную калибровку инструментов и проверку компенсации backlash (люфта) в программном обеспечении ЧПУ. Важно документировать каждое действие. Журнал технического обслуживания помогает выявлять повторяющиеся проблемы и планировать бюджет на запасные части.
Когда обращаться к профессионалам: границы самостоятельного обслуживания
Несмотря на наличие квалифицированного персонала на месте, существуют операции, которые требуют вмешательства сертифицированных инженеров завода-изготовителя. Попытка самостоятельно выполнить сложный ремонт может аннулировать гарантию и привести к еще большим повреждениям.
Ситуации, требующие вызова специалиста:
- Потеря геометрической точности, которую нельзя компенсировать программно. Если лазерная интерферометрия показывает отклонения прямолинейности или перпендикулярности осей, превышающие допуски, требуется механическая шабровка или шлифовка направляющих. Это работа высокой сложности, требующая специального оборудования и опыта.
- Замена подшипников шпинделя. Установка подшипников требует соблюдения точного момента затяжки гаек и правильного предварительного натяга. Ошибка в несколько микрон может привести к перегреву и разрушению шпинделя за считанные часы.
- Сбои в программном обеспечении ЧПУ и PLC. Глубокая диагностика ошибок связи, замена плат управления или восстановление прошивки должны выполняться инженерами, имеющими доступ к исходным кодам и технической документации производителя.
- Модернизация и retrofit. Если вы планируете заменить устаревшую систему ЧПУ на современную или добавить новые оси, необходима полная интеграция, которую может грамотно выполнить только производитель оборудования, такой как ООО «Хэнань Цзинцзя Оборудование», обладающий полным циклом компетенций от разработки ПО до сборки.
Компания ООО «Хэнань Цзинцзя Оборудование» предоставляет комплексное сервисное сопровождение, включая удаленную диагностику через защищенные каналы связи. Это позволяет нашим инженерам анализировать логи ошибок станка в реальном времени и давать рекомендации операторам до выезда бригады на место. Такой подход сокращает время простоя и повышает эффективность ремонта.
Часто задаваемые вопросы
Как часто нужно менять масло в гидросистеме тяжелого токарного станка?
Стандартный интервал замены составляет 1 год или 2000 моточасов. Однако при интенсивной эксплуатации в жарких цехах или при наличии признаков загрязнения (помутнение, запах гари) замену следует производить немедленно. Всегда используйте только рекомендованную производителем марку масла. Смешивание минеральных и синтетических масел недопустимо.
Что делать, если станок выдает ошибку перегрева шпинделя?
Немедленно остановите программу. Проверьте уровень масла в системе смазки шпинделя и работу холодильной установки (чиллера). Убедитесь, что фильтры чиллера не забиты. Если система смазки и охлаждения функционирует нормально, но температура остается высокой, возможно, произошел выход из строя датчика температуры или разрушение подшипников. В этом случае эксплуатация запрещена до проведения диагностики специалистом.
Можно ли использовать сжатый воздух для очистки панели ЧПУ и клавиатуры?
Категорически не рекомендуется. Сжатый воздух может загнать пыль и влагу под клавиши и внутрь корпуса панели, вызвав короткое замыкание или залипание контактов. Для очистки используйте мягкую сухую ткань или специальные антистатические салфетки. Панель ЧПУ — это чувствительный электронный прибор, а не деталь кузова грузовика.
Влияет ли фундамент на точность тяжелого станка?
Да, фундамент является основой точности. Просадка грунта или вибрации от соседнего оборудования могут вызвать деформацию станины. Перед установкой тяжелого токарного станка с ЧПУ необходимо провести геологические изыскания и залить армированный фундамент с виброизоляцией. Регулярная проверка горизонтальности станины по уровню (раз в полгода) поможет вовремя выявить проблемы с фундаментом.
Заключение: надежность как результат системного подхода
Профилактика поломок тяжелого токарного станка с ЧПУ — это не набор разрозненных действий, а целостная культура производства. Она требует дисциплины, внимания к деталям и понимания взаимосвязи между механикой, электроникой и технологией обработки. Инвестиции в качественное обслуживание окупаются многократно за счет увеличения срока службы оборудования, сохранения точности и отсутствия незапланированных простоев.
Выбор надежного партнера, такого как ООО «Хэнань Цзинцзя Оборудование», который предоставляет не только высокотехнологичное оборудование, но и экспертную поддержку на всех этапах жизненного цикла станка, является ключевым фактором успеха. Наши решения серии TH и TE разработаны с учетом легкости обслуживания и максимальной надежности, но даже лучшая техника требует заботы.
Не ждите поломки, чтобы начать действовать. Внедрите предложенный регламент уже сегодня, обучите свой персонал и наслаждайтесь стабильной работой вашего парка оборудования. Если у вас возникли вопросы по обслуживанию ваших станков или вы планируете модернизацию производства, наши эксперты готовы предоставить консультацию.
Свяжитесь с нами сегодня для получения индивидуального плана технического обслуживания и консультации по оборудованию.