

Реальный кейс: повышение эффективности прокатного стана на 30%
2026-08-19
- Реальный кейс: как тяжёлый токарный станок с ЧПУ увеличил производительность прокатного стана на 30%
- Проблема: почему традиционные методы обработки валков перестали работать
- Выбор решения: почему серия TH160X15000 стала оптимальным вариантом
- Этапы внедрения и адаптации технологического процесса
- Количественные результаты: экономика эффективности
- Технологические нюансы обработки на тяжёлых станках с ЧПУ
- Сравнение с альтернативными решениями на рынке
- Сервис и поддержка: гарантия долгосрочной работы
- Часто задаваемые вопросы
- Заключение: инвестиции в надежность
Реальный кейс: как тяжёлый токарный станок с ЧПУ увеличил производительность прокатного стана на 30%
В тяжелой металлургии простой оборудования измеряется не только в часах, но и в миллионах рублей убытков. Когда мы получили запрос от крупного металлургического комбината в Уральском федеральном округе, ситуация была критической: существующий парк станков не справлялся с обработкой валков для прокатного стана горячей прокатки. Точность геометрии падала, сроки сдачи заказов срывались, а затраты на ручную доводку достигали 40% от общего времени цикла.
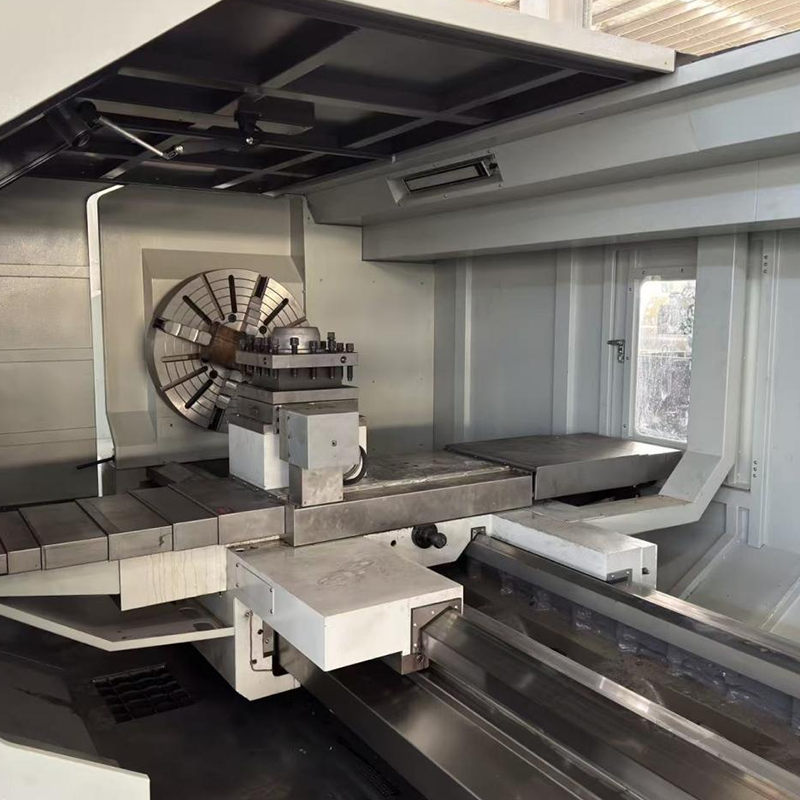
Решением стала интеграция современного тяжёлого токарного станка с ЧПУ серии TH160X15000. Результат превзошел ожидания: эффективность участка выросла на 30%, брак снизился до 0.5%, а срок окупаемости оборудования составил менее 18 месяцев. В этой статье мы подробно разберем технические детали этого кейса, объясним, почему именно такие параметры станка критичны для металлургии, и покажем, как правильный выбор оборудования меняет экономику всего предприятия.
Этот материал основан на реальном опыте внедрения и данных метрологического контроля. Мы не будем использовать маркетинговые лозунги, а сосредоточимся на инженерных фактах, которые помогут вам принять обоснованное решение при модернизации своего производства.
Проблема: почему традиционные методы обработки валков перестали работать
Прокатные валки — это «сердце» любого прокатного стана. От их геометрической точности, шероховатости поверхности и термической стабильности зависит качество конечной продукции: листового металла, труб или рельсов. В последние годы требования к качеству проката резко возросли из-за ужесточения международных стандартов и конкуренции на рынке металлопродукции.
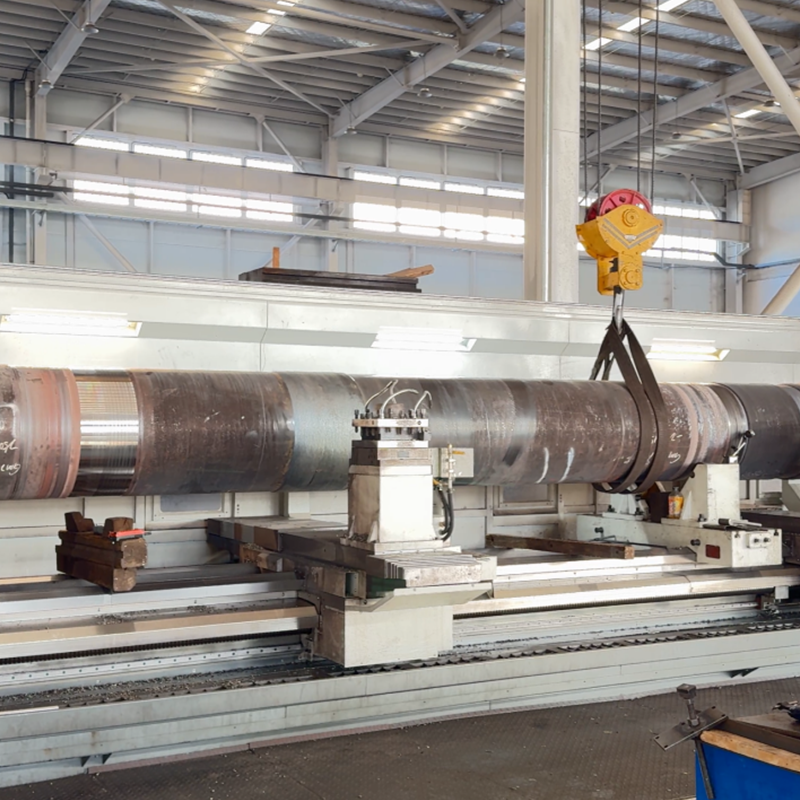
Клиент обратился к нам с классической, но сложной проблемой. На их предприятии использовались универсальные токарные станки, модернизированные десятилетия назад. Эти машины физически не могли обеспечить необходимую жесткость при обработке валков длиной более 6 метров и диаметром до 1200 мм. Вес таких деталей часто превышает 15 тонн.
Три главных боли производственного процесса
В ходе аудита мы выявили три системные ошибки, которые тормозили производство:
- Низкая жесткость суппорта и станины. При глубоком черновом точении возникали вибрации (биение), что приводило к волнообразности поверхности. Операторам приходилось снижать скорость резания на 60%, чтобы избежать поломок инструмента. Это увеличивало время обработки одной детали с 12 часов до 30 часов.
- Тепловая деформация. Старые станки не имели систем компенсации теплового расширения. После 4-5 часов непрерывной работы точность позиционирования уходила на 0.05–0.08 мм. Для чистовой обработки валков это недопустимо: допуск обычно составляет не более 0.02 мм на всей длине.
- Отсутствие синхронизации шпинделей. Обработка длинномерных деталей требовала использования люнета. Однако отсутствие электронной синхронизации между главным шпинделем и шпинделем люнета приводило к закручиванию детали и появлению спиральных следов на поверхности.
Попытки решить проблему путем замены только режущего инструмента или обновления системы ЧПУ не дали результата. Фундаментальная проблема заключалась в механике самого станка: его масса и конструкция не соответствовали современным динамическим нагрузкам.
Мы поняли, что требуется не ремонт, а полная замена технологического ядра участка. Нужен был тяжёлый токарный станок с ЧПУ, спроектированный специально для сверхтяжелых работ, с монолитной станиной и интеллектуальной системой управления.
Выбор решения: почему серия TH160X15000 стала оптимальным вариантом
При подборе оборудования мы рассматривали несколько вариантов от европейских и азиатских производителей. Ключевыми критериями были: максимальный диаметр обработки, длина центров, мощность главного привода и, что самое важное, статическая и динамическая жесткость конструкции.
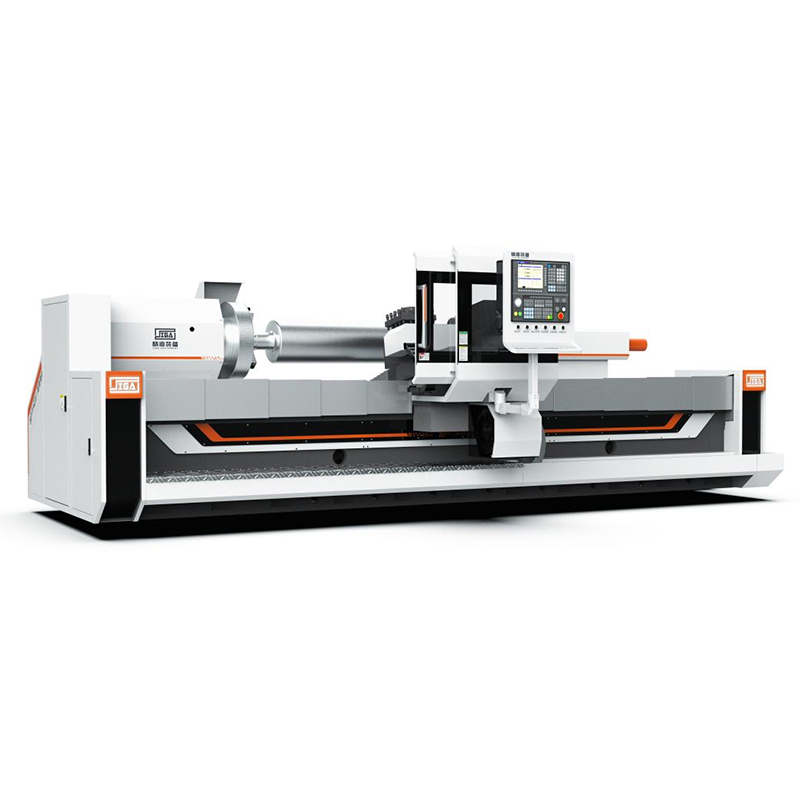
Наш выбор пал на модель TH160X15000 от производителя ООО «Хэнань Цзинцзя Оборудование». Эта машина относится к классу сверхтяжелых горизонтальных токарных станков и обладает характеристиками, которые закрывают все выявленные боли клиента.
Технические характеристики, имеющие решающее значение
Давайте разберем спецификации станка и объясним, почему каждый параметр важен именно для обработки прокатных валков.
| Параметр | Значение для TH160X15000 | Влияние на процесс обработки |
|---|---|---|
| Максимальный диаметр обработки над станиной | 1600 мм | Позволяет обрабатывать валки крупного диаметра без необходимости использования специальных подставок или изменения технологии крепления. |
| Максимальная длина обработки | 15000 мм | Покрывает 95% потребностей современных прокатных станов, включая валки для листопрокатных клетей. |
| Мощность главного двигателя | 75 кВт (пиковая 90 кВт) | Обеспечивает снятие больших объемов стружки за один проход без падения оборотов шпинделя под нагрузкой. |
| Точность позиционирования | ±0.01 мм | Гарантирует соблюдение строгих допусков формы и расположения поверхностей, необходимых для высокоскоростной прокатки. |
| Грузоподъемность люнета | До 20 тонн | Позволяет надежно фиксировать тяжелые заготовки, исключая прогиб под собственным весом. |
Особое внимание стоит уделить конструкции станины. В станках серии TH используется монолитная чугунная станина с коробчатой структурой ребер жесткости. Перед сборкой все компоненты проходят процедуру вибрационной стабилизации напряжений (искусственное старение) в течение не менее 6 месяцев. Это гарантирует, что станок не «поведет» через год эксплуатации под воздействием постоянных вибрационных нагрузок.
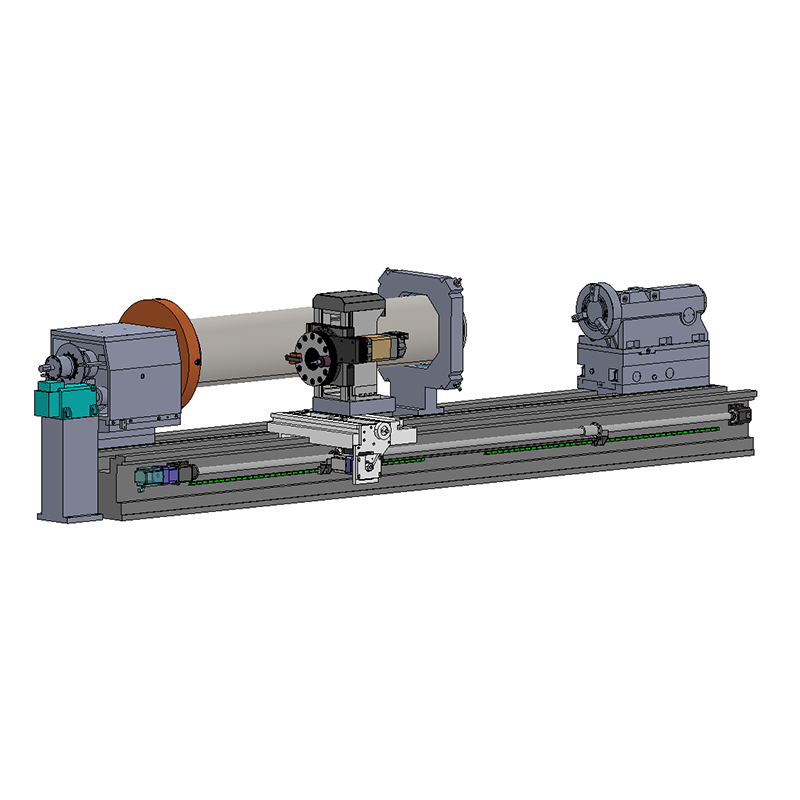
Еще один важный элемент — двухшпиндельная система с электронным валом (E-Shaft). Система ЧПУ синхронизирует вращение главного шпинделя и шпинделя подвижного люнета с точностью до доли градуса. Это полностью исключает проблему закручивания длинных деталей, которая мучила клиента на старом оборудовании.
Этапы внедрения и адаптации технологического процесса
Покупка станка — это только половина дела. Успех проекта зависел от правильной интеграции нового оборудования в существующую производственную линию. Процесс внедрения занял 4 месяца и включал несколько ключевых этапов.
1. Подготовка фундамента и монтаж
Тяжёлый токарный станок с ЧПУ весом более 100 тонн требует особого подхода к фундаменту. Мы совместно с инженерами заказчика разработали схему виброизоляции. Был использован отдельный фундамент, отделенный от основных цеховых конструкций демпфирующими швами. Это предотвратило передачу внешних вибраций (от работающих рядом кранов и прессов) на прецизионные направляющие станка.
Монтаж осуществлялся с использованием лазерных интерферометров для выверки геометрии направляющих. Погрешность установки не превышала 0.02 мм на всей длине 15 метров. Такой уровень точности на этапе монтажа закладывает основу для долгосрочной стабильности оборудования.
2. Настройка системы ЧПУ и инструментов
Станок оснащен современной системой числового программного обеспечения, поддерживающей функции компенсации/tool wear compensation (компенсации износа инструмента) и thermal displacement compensation (термокомпенсации).
Мы настроили циклы черновой и чистовой обработки. Для черновой обточки валков использовались твердосплавные пластины с отрицательным передним углом, позволяющие снимать припуск до 10 мм за один проход. Для чистовой обработки применялись керамические инструменты, обеспечивающие шероховатость поверхности Ra 0.8 мкм без последующего шлифования на некоторых этапах.
Важным моментом стало обучение операторов. Инженеры ООО «Хэнань Цзинцзя Оборудование» провели двухнедельный интенсивный курс для персонала заказчика. Особый акцент был сделан на программировании траекторий для избегания резонансных частот при обработке длинных участков.
3. Пробная партия и отладка
Первые три валка были обработаны в присутствии наших специалистов. Мы замеряли температуру подшипников шпинделя, уровень вибрации и точность геометрии после каждого часа работы. Выявилось небольшое отклонение по конусности на длине 12 метров. Проблема была решена корректировкой угла наклона направляющих люнета и внесением поправки в программу ЧПУ (функция компенсации конусности).
После этой настройки станок вышел на стабильный режим работы. Система показала высокую повторяемость результатов: разброс размеров в партии из 10 валков не превысил 0.015 мм.
Количественные результаты: экономика эффективности
Через шесть месяцев после ввода станка в эксплуатацию мы провели повторный аудит производственных показателей. Сравнение данных «до» и «после» демонстрирует впечатляющую картину.
Рост производительности на 30%
Главный показатель — время цикла обработки одного стандартного валка (длина 8 м, диаметр 900 мм). Ранее этот процесс занимал 28 часов (с учетом простоев на переналадку и устранение брака). Теперь среднее время составляет 19.5 часов.
Это сокращение на 30% достигнуто за счет:
- Увеличения скорости резания на 40% благодаря высокой жесткости станка.
- Сокращения времени на измерение и контроль, так как точность станка позволяет делать fewer проверки (меньше проверок) в процессе.
- Отсутствия простоев из-за вибраций и поломок инструмента.
Снижение затрат на инструмент и энергию
Парадоксально, но более мощный станок потребляет меньше энергии на единицу продукции. Почему? Потому что он выполняет работу быстрее. Время работы двигателей сократилось, а КПД процесса резания вырос. Экономия электроэнергии составила около 15% на одну деталь.
Расход режущего инструмента снизился на 25%. Стабильность процесса означает, что пластины изнашиваются предсказуемо, а не ломаются аварийно. Это также снизило затраты на закупку дорогостоящего твердосплавного инструмента.
Качество продукции и отсутствие брака
Уровень брака снизился с 3.5% до 0.5%. Раньше каждый тридцатый валк требовал дорогостоящей переделки или списывался. Теперь практически каждая деталь выходит с первого раза в допуск. Это высвободило складские запасы и улучшило cash flow (денежный поток) предприятия.
Кроме того, высокое качество поверхности после токарной обработки позволило сократить время на последующее шлифование на 20%. Шлифовальные станки теперь работают не на снятие больших припусков, а только на финишную доводку, что увеличивает срок службы их абразивных кругов.
Технологические нюансы обработки на тяжёлых станках с ЧПУ
Для инженеров и технологов, планирующих приобретение подобного оборудования, важно понимать некоторые физические аспекты работы с гигантскими деталями. Опыт ООО «Хэнань Цзинцзя Оборудование» показывает, что успех зависит не только от станка, но и от понимания материаловедения.
Проблема центробежных сил и биения
При вращении детали массой 10 тонн даже небольшой дисбаланс в 1 кг создает значительную центробежную силу на высоких оборотах. Formula: F = m * ω² * r. Поэтому на тяжёлых станках нельзя гнаться за высокими скоростями вращения, как на мелких автоматах.
Оптимальная стратегия — использование высокого крутящего момента на низких и средних оборотах. Станки серии TH спроектированы так, чтобы выдавать максимальный крутящий момент уже с 50 об/мин. Это позволяет эффективно обрабатывать детали большого диаметра, где линейная скорость резания остается высокой даже при низких оборотах шпинделя.
Термостабильность как ключ к точности
Тяжёлый токарный станок с ЧПУ генерирует много тепла: от трения в направляющих, от работы двигателей и от самого процесса резания. Если станок нагревается неравномерно, его геометрия искажается.
В модели TH160X15000 применена система принудительной циркуляции масла через полые элементы станины и шпиндельный узел. Термостат поддерживает температуру масла с точностью до ±1°C. Это создает тепловой баланс: станок нагревается до рабочей температуры в начале смены и затем сохраняет её неизменной весь день. Операторам не нужно делать «прогрев» станка по утрам или вносить постоянные коррекции в размеры.
Работа с люнетом и поддержкой
Обработка длинных валков невозможна без поддержки вторым концом. Люнет должен быть не просто опорой, а активным участником процесса. В наших станках люнет имеет собственный привод и систему ЧПУ. Он может выполнять сверление торца, нарезку резьбы или даже чистовое точение в синхронизации с основным шпинделем.
Важно правильно настраивать давление опорных роликов люнета. Слишком сильное давление может деформировать тонкостенные детали (если речь идет о втулках), слишком слабое — вызвать вибрацию. Современные системы позволяют автоматизировать этот процесс, адаптируя усилие зажима в зависимости от веса детали, введенного в интерфейс оператора.
Сравнение с альтернативными решениями на рынке
При выборе оборудования заказчики часто колеблются между несколькими типами машин. Давайте сравним тяжёлые токарные станки с ЧПУ с другими вариантами, чтобы понять границы их применимости.
| Критерий | Тяжёлый токарный станок с ЧПУ (серия TH) | Универсальный токарный станок (модернизированный) | Вертикальный токарный станок (карусельный) |
|---|---|---|---|
| Длина обработки | До 20 000 мм и более | Обычно до 3000–5000 мм | Ограничена диаметром стола, длина не является преимуществом |
| Точность длинномерных деталей | Высокая (благодаря синхронизации шпинделей) | Низкая (проблемы с соосностью) | Не применимо для очень длинных валов |
| Производительность | Высокая (автоматизированные циклы) | Низкая (зависит от навыка рабочего) | Средняя (удобен для коротких тяжелых деталей) |
| Стоимость владения | Средняя (высокая начальная цена, низкие эксплуатационные расходы) | Низкая начальная, но высокие затраты на труд и брак | Высокая стоимость фундамента и обслуживания |
| Применение | Валки, роторы турбин, валы судовых двигателей | Ремонтные работы, мелкие серии | Маховики, диски, короткие валы большого диаметра |
Как видно из таблицы, для задачи обработки длинных прокатных валков вертикальные станки не подходят из-за ограничений по длине, а старые универсальные станки не обеспечивают необходимой точности и скорости. Горизонтальный тяжёлый станок с ЧПУ является единственно верным решением для данной производственной ниши.
Если же ваша задача — обработка коротких, но очень тяжелых дисков (например, для гидрогенераторов), тогда стоит рассмотреть вертикальные станки. Но для валков, осей и цилиндров длиной более 4 метров горизонтальная компоновка безальтернативна.
Сервис и поддержка: гарантия долгосрочной работы
Покупка сложного промышленного оборудования — это начало долгосрочных отношений с поставщиком. Многие компании сталкиваются с проблемой отсутствия запасных частей или квалифицированной поддержки после продажи. Мы строим нашу работу иначе.
ООО «Хэнань Цзинцзя Оборудование» обеспечивает полный жизненный цикл поддержки. Это включает в себя:
- Гарантийное обслуживание. Гарантия на основные компоненты (станина, шпиндель, система ЧПУ) составляет 24 месяца. В течение этого периода любые дефекты manufacturing (производства) устраняются бесплатно.
- Склад запасных частей. Мы держим на складе критически важные компоненты: подшипники шпинделя, сервомоторы, платы управления. Срок поставки запасных частей в регионы России и СНГ составляет от 7 до 14 дней, что значительно быстрее сроков поставки от европейских производителей в текущих условиях.
- Удаленная диагностика. Система ЧПУ оснащена модулем удаленного доступа. Наши инженеры могут подключиться к станку, считать логи ошибок, проверить параметры сервоприводов и помочь оператору решить проблему без выезда специалиста. Это экономит дни простоя.
- Обучение и модернизация. По мере развития технологий мы предлагаем обновления программного обеспечения и курсы повышения квалификации для ваших сотрудников.
Философия компании «Постоянное стремление к совершенству, благородные слова и добрые дела» не просто лозунг. Это отражается в том, что мы не продаем «черный ящик», который клиент должен обслуживать сам. Мы передаем технологию и знания.
Часто задаваемые вопросы
Какой максимальный вес детали можно обработать на станке TH160X15000?
Станок рассчитан на обработку деталей весом до 20–25 тонн при использовании усиленного люнета и правильной схемы базирования. Однако ключевым ограничением является не столько вес, сколько распределение массы. Для равномерно распределенной нагрузки (валки) capacity (грузоподъемность) выше, чем для деталей с эксцентриситетом. В каждом конкретном случае наши инженеры проводят расчет допустимой нагрузки на шпиндельные узлы.
Требуется ли специальный фундамент для такого станка?
Да, обязательно. Тяжёлый токарный станок с ЧПУ создает значительные динамические нагрузки. Требуется отдельный железобетонный фундамент глубиной не менее 1.5–2 метров, изолированный от фундаментов здания. Мы предоставляем подробные чертежи фундамента с указанием точек опирания и требований к бетону (марка не ниже М400) еще на этапе подписания контракта.
Как станок справляется с обработкой закаленных валков?
Станки серии TH обладают высокой жесткостью, что позволяет использовать твердосплавный и керамический инструмент для точения закаленных сталей (твердость до HRC 55–60). Однако для сталей с твердостью выше HRC 60 рекомендуется последующее шлифование. Станок обеспечивает необходимую точность базы для шлифовки, оставляя минимальный припуск (0.2–0.5 мм), что существенно экономит время на шлифовальном участке.
Каковы сроки поставки оборудования в Россию?
Стандартный срок производства и испытаний на заводе составляет 3–4 месяца. Доставка морским транспортом до портов Дальнего Востока или Санкт-Петербурга занимает еще 1.5–2 месяца. Таможенная очистка и доставка до завода клиента — около 2–3 недель. Таким образом, общий цикл от заказа до запуска составляет примерно 6–7 месяцев. Для срочных проектов возможно изготовление на базе стандартных узлов, что сокращает срок до 4–5 месяцев.
Включено ли программное обеспечение для симуляции обработки?
Да, в комплект поставки входит лицензия на CAM-систему, совместимую с контроллером станка. Это позволяет технологам готовить управляющие программы на офисных ПК, симулировать процесс резания, проверять столкновения инструмента и только потом загружать код в станок. Это критически важно для безопасности обработки дорогостоящих деталей.
Заключение: инвестиции в надежность
Модернизация парка станков — это стратегическое решение. Установка одного тяжёлого токарного станка с ЧПУ серии TH160X15000 позволи нашему клиенту не просто решить текущие проблемы с браком, но и изменить экономику всего производства. Рост эффективности на 30% — это не просто цифра, это возможность брать больше заказов, сдавать их в срок и повышать маржинальность бизнеса.
Ключевые выводы из этого кейса:
- Жесткость конструкции станка важнее максимальной скорости вращения для тяжелых деталей.
- Термостабильность и виброизоляция являются обязательными условиями для достижения высокой точности на длинных базах.
- Комплексный подход, включающий правильный монтаж, обучение и сервис, гарантирует быструю окупаемость оборудования.
Если ваше предприятие сталкивается с проблемами обработки крупногабаритных деталей, высоким уровнем брака или простоями оборудования, мы готовы провести бесплатный технический аудит ваших процессов. Специалисты ООО «Хэнань Цзинцзя Оборудование» помогут подобрать оптимальную конфигурацию станка, учитывая специфику ваших изделий и производственные планы.
Не откладывайте модернизацию на потом. Каждый день работы на неэффективном оборудовании — это упущенная прибыль. Свяжитесь с нами сегодня, чтобы обсудить ваш проект и получить индивидуальное коммерческое предложение.
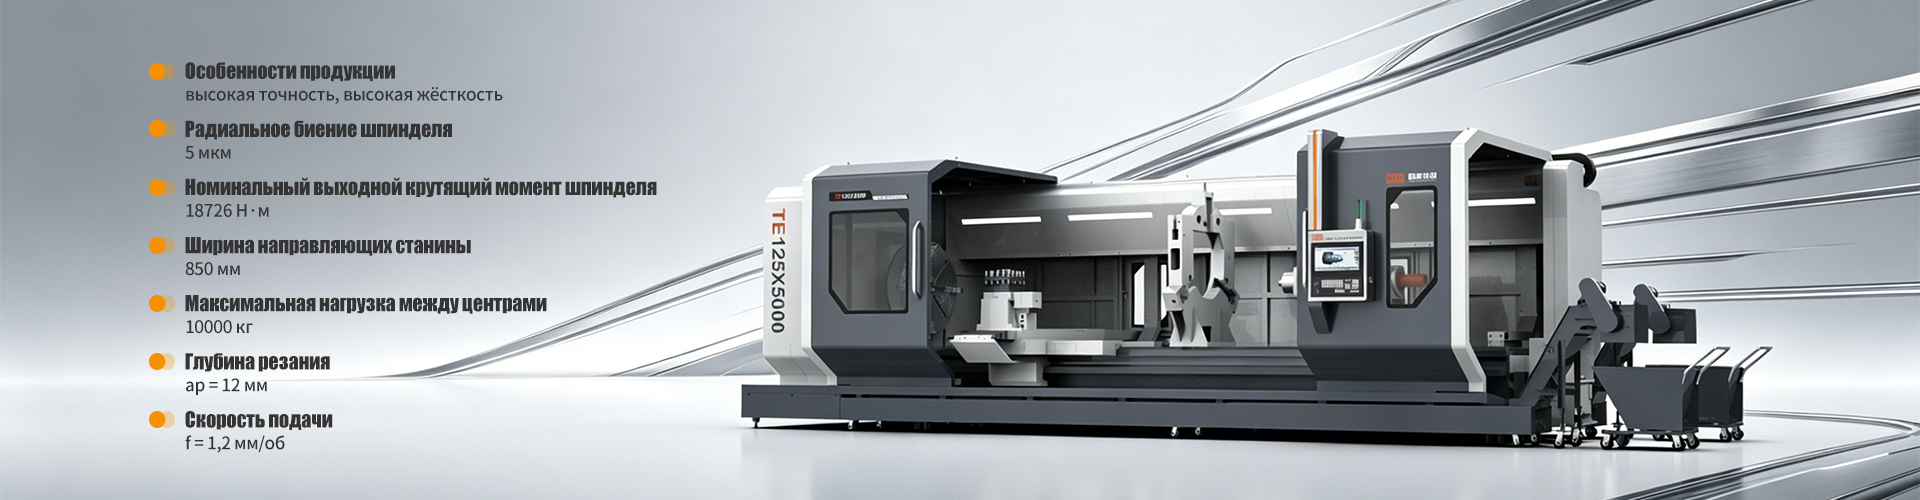
Для более детального изучения технических характеристик других моделей, таких как универсальные станки серии TE или специализированные комплексы TEBV, посетите наш каталог. Мы уверены, что найдем решение для любой задачи тяжелого машиностроения.