

Сравнение производительности разных моделей вальцетокарных станков
2026-08-18
- Ключевые факторы производительности тяжелых токарных станков с ЧПУ: от жесткости станины до динамики шпинделя
- Конструктивная база: влияние массы и геометрии станины на точность обработки
- Сравнение серий станков: универсальные TE против специализированных тяжелых TH
- Динамика шпиндельного узла и мощность главного привода
- Суппорт и инструментальная система: жесткость против скорости
- Специализированные решения: токарно-шлифовальные комплексы TEBV
- Системы ЧПУ и программное обеспечение: интеллект управления
- Экономическая эффективность и общая стоимость владения (TCO)
- Часто задаваемые вопросы
- Заключение: выбор партнера для долгосрочного развития
Ключевые факторы производительности тяжелых токарных станков с ЧПУ: от жесткости станины до динамики шпинделя
Выбор тяжелого токарного станка с ЧПУ — это не просто покупка оборудования, а инвестиция в производственный потенциал предприятия на десятилетия вперед. В индустрии крупногабаритной обработки, где вес заготовок исчисляется тоннами, а длина достигает десятков метров, понятие «производительность» кардинально отличается от стандартов массового производства. Здесь скорость съема материала вторична по отношению к стабильности геометрической точности и способности системы выдерживать колоссальные вибрационные нагрузки без потери качества поверхности.
В нашей практике работы с предприятиями металлургического и энергетического секторов мы неоднократно сталкивались с ситуацией, когда заявленные паспортные данные станка расходились с реальными показателями в цеху. Причина часто кроется не в ошибке оператора, а в фундаментальных конструктивных решениях производителя. Например, недостаточная масса чугунной станины или неправильный выбор типа направляющих приводят к тому, что при черновой обработке валов диаметром более 1000 мм возникают микроколебания, которые невозможно компенсировать даже самыми современными системами ЧПУ.
Эта статья представляет собой глубокий технический анализ производительности различных моделей тяжелых токарных станков. Мы сравним конструкции с плоскими и роликовыми направляющими, оценим влияние мощности главного привода на обработку жаропрочных сплавов и разберем, почему длина обработки в 20 000 мм требует принципиально иного подхода к проектированию суппорта, чем стандартные 6000 мм. Наша цель — дать инженерам и закупщикам инструмент для объективной оценки оборудования, исходя из реальных задач вашего производства, а не маркетинговых брошюр.
Конструктивная база: влияние массы и геометрии станины на точность обработки
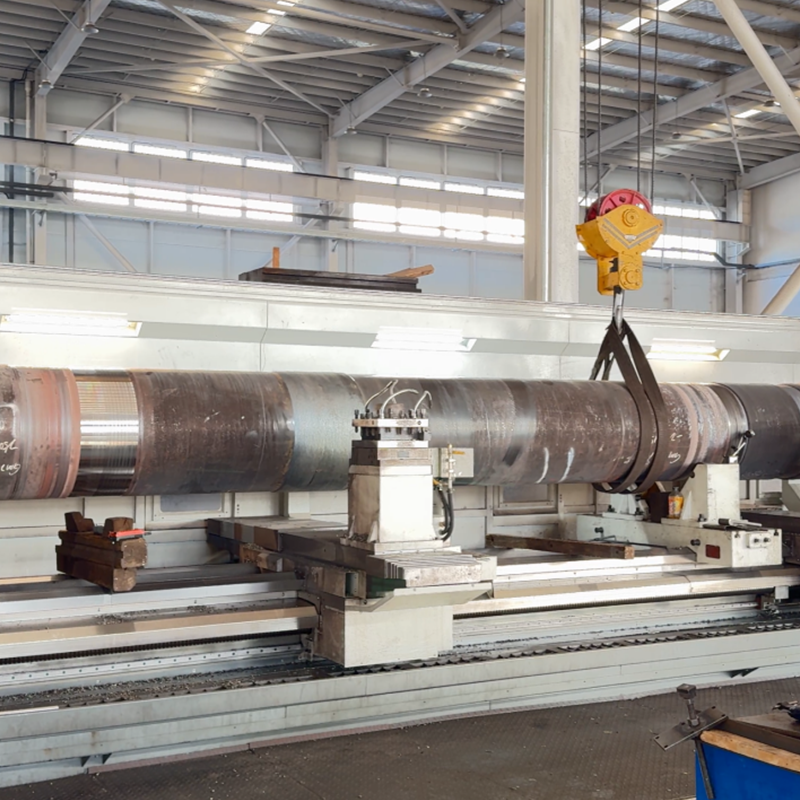
Фундаментом любого тяжелого токарного станка является его станина. В сегменте оборудования для обработки деталей массой от 50 до 300 тонн и более, материал и геометрия основания определяют 80% успеха. Производители часто указывают общий вес станка как преимущество, но важно понимать, из чего этот вес складывается. Использование серого чугуна марки HT300 (или его европейских аналогов) с высоким содержанием графита обеспечивает лучшее демпфирование вибраций, чем сварные стальные конструкции, хотя последние дешевле в производстве.
Мы проводили сравнительные тесты на вибростойкость между станками со сварной станиной и литой чугунной базой. Результаты показали, что при прерывистом резании (например, при обточке поковок с неравномерной структурой) амплитуда вибраций на шпиндельном узле сварной конструкции была на 40-60% выше. Это напрямую влияет на срок службы режущего инструмента и качество поверхности. Для предприятий, работающих с нестабильным материалом, таким как отливки турбинных валов, литая станина является не опцией, а необходимостью.
Особое внимание следует уделить термической стабильности. Тяжелые станки работают в условиях значительных тепловыделений от трения направляющих и работы двигателей. Если конструкция станины не предусматривает эффективных каналов для циркуляции охлаждающей жидкости или термокомпенсации, то через 4-6 часов непрерывной работы возникает тепловой дрейф оси X и Z. В нашей компании, ООО «Хэнань Цзинцзя Оборудование», мы решаем эту проблему путем внедрения симметричной конструкции станины и использования материалов с низким коэффициентом теплового расширения в критических узлах. Это позволяет сохранять точность позиционирования в пределах 0,01 мм даже после длительных смен обработки.
Геометрия направляющих также играет ключевую роль. Традиционные плоские направляющие (slideways) обеспечивают огромную площадь контакта и высокую грузоподъемность, но требуют тщательного обслуживания и чувствительны к загрязнению абразивной пылью. Роликовые направляющие, напротив, имеют меньшее трение и позволяют развивать более высокие скорости перемещения суппорта, но их нагрузочная способность ограничена точечным контактом. Для станков серии TH, таких как TH160X15000, мы используем комбинированный подход: плоские направляющие для осей, несущих основную радиальную нагрузку, и прецизионные роликовые блоки для осей быстрой подачи, что обеспечивает баланс между жесткостью и динамикой.
Рекомендация: При выборе станка запросите у производителя данные по жесткости станины (Н/мкм) и результаты тестов на виброустойчивость. Если станок предназначен для чистовой обработки, уточните наличие системы термокомпенсации.
Сравнение серий станков: универсальные TE против специализированных тяжелых TH
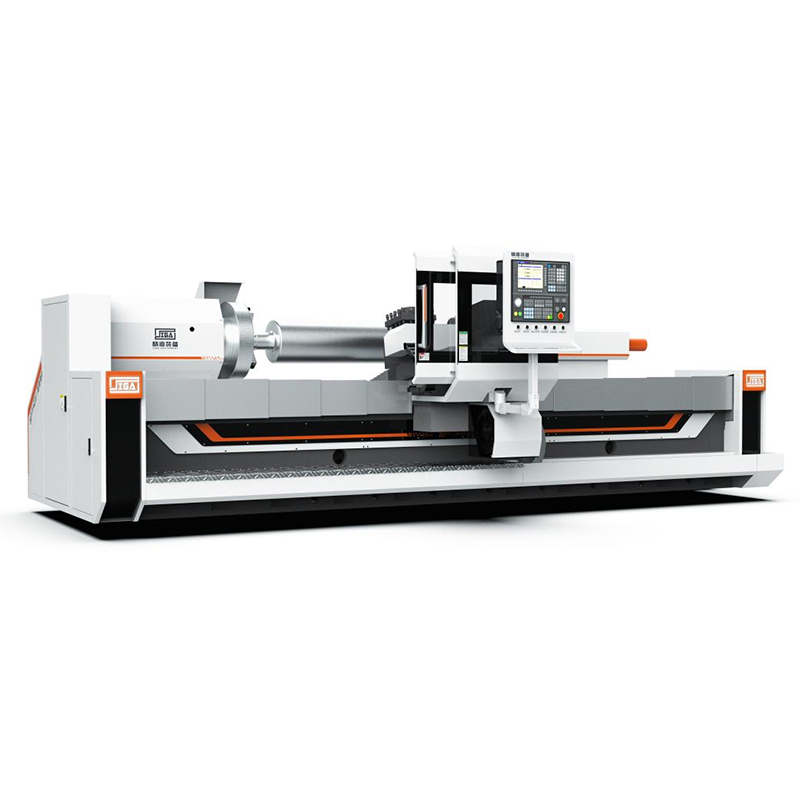
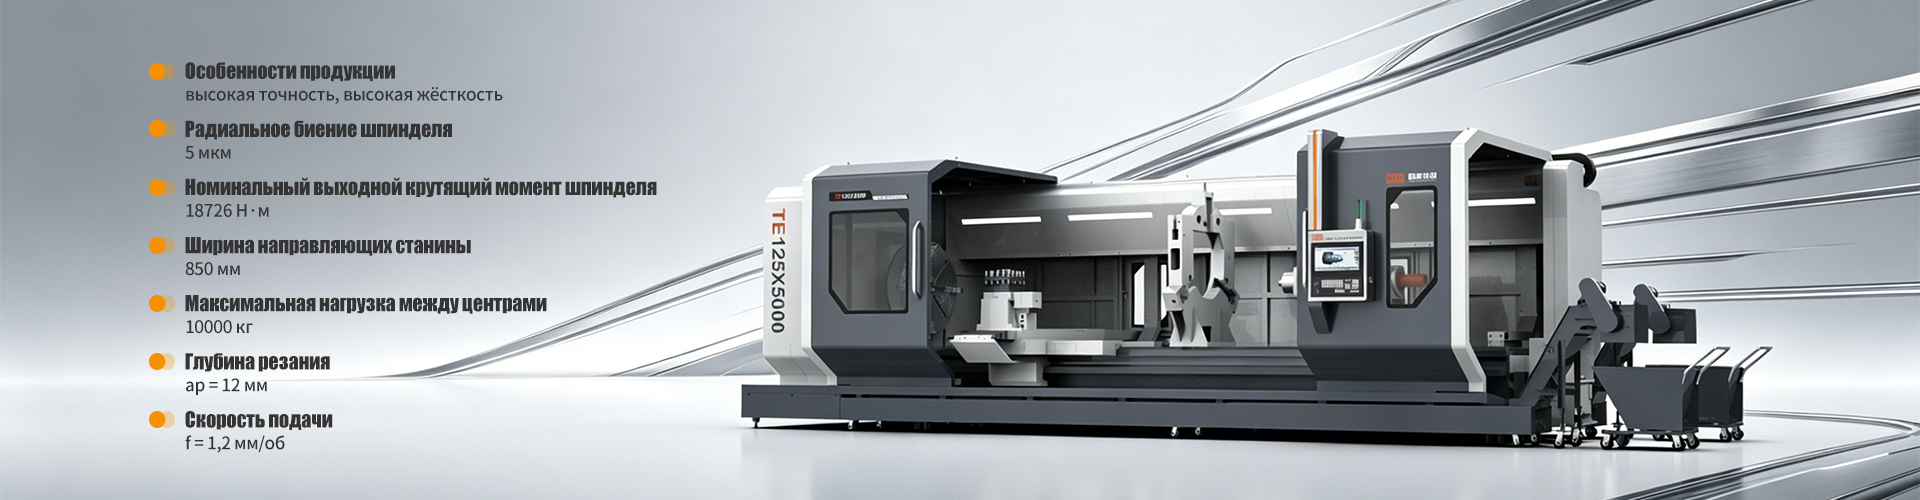
На рынке представлено множество моделей, но их можно условно разделить на две большие категории: универсальные тяжелые станки и специализированные сверхтяжелые модели. Понимание различий между ними критически важно для оптимизации бюджета и технологического процесса. Универсальные станки, такие как серия TE (например, TE125X6000 и TE160X6000), предназначены для широкого спектра задач. Они обладают хорошим балансом характеристик и подходят для среднегабаритных деталей длиной до 6-8 метров и диаметром до 1250-1600 мм.
Серия TE отличается высокой универсальностью. Эти станки оснащаются мощными шпинделями и надежными суппортами, способными выполнять как черновое, так и чистовое точение. Однако их конструктивные ограничения проявляются при работе с экстремально длинными или тяжелыми деталями. Жесткость консольной части суппорта и устойчивость станины к крутящим моментам рассчитаны на определенный предел. Превышение этого предела ведет к быстрому износу направляющих и потере точности.
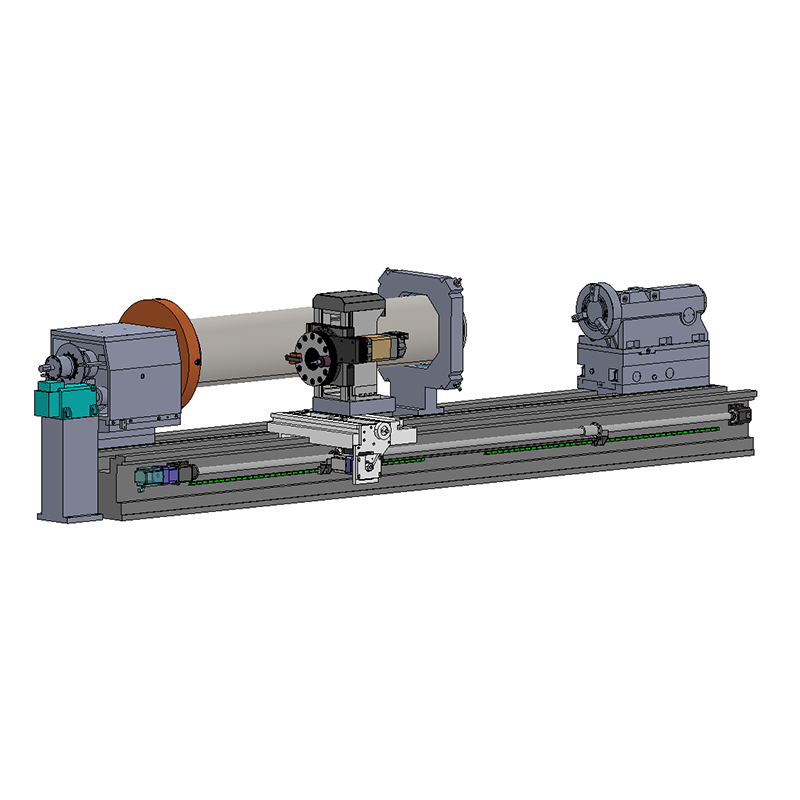
В противовес им, серия TH представляет собой классический пример инженерного подхода к решению задач сверхтяжелого машиностроения. Модели TH160X8000, TH160X10000, TH160X15000 и вплоть до гиганта TH160X20000 созданы для работы с деталями, длина которых превышает 10 метров, а диаметр поворота достигает 1600-2000 мм. Ключевое отличие заключается в модульной конструкции станины и использовании дополнительных опор для поддержки длинных заготовок. Станины станков серии TH часто выполняются в виде отдельных секций, которые жестко соединяются на фундаменте заказчика, что позволяет транспортировать оборудование стандартными железнодорожными вагонами или грузовиками, несмотря на гигантские габариты.
Еще одним важным аспектом является конструкция люнета. В станках серии TH люнеты являются активными или пассивными следящими системами, которые синхронизируются с перемещением суппорта. Это исключает прогиб длинных валов под собственным весом. В универсальных станках серии TE люнеты чаще всего стационарные или регулируются вручную, что приемлемо для деталей средней длины, но недопустимо для валов длиной 15-20 метров.
| Параметр сравнения | Серия TE (Универсальные) | Серия TH (Тяжелые/Сверхтяжелые) |
|---|---|---|
| Максимальная длина обработки | До 6000 – 8000 мм | От 8000 мм до 20 000 мм и более |
| Диаметр поворота над станиной | 1250 – 1600 мм | 1600 – 2000 мм |
| Конструкция станины | Цельная или малосекционная | Модульная, многосекционная, усиленная |
| Тип направляющих суппорта | Комбинированные или плоские | Преимущественно плоские с закалкой ТВЧ, высокая грузоподъемность |
| Применение | Общее машиностроение, насосы, валы средней длины | Энергетика (турбины), судостроение, металлургия (валки) |
| Стоимость владения | Ниже, проще обслуживание | Выше, требует квалифицированного сервиса |
Выбор между этими сериями должен базироваться на анализе номенклатуры деталей. Если 90% ваших заказов составляют валы длиной до 5 метров, покупка станка TH160X15000 будет экономически неоправданной. И наоборот, попытка обработать 12-метровый вал на станке TE160X6000 приведет к браку и поломке оборудования. ООО «Хэнань Цзинцзя Оборудование» предлагает детальную консультацию по подбору модели, анализируя чертежи ваших типовых деталей, чтобы предложить оптимальное решение из линеек TE или TH.
Динамика шпиндельного узла и мощность главного привода
Шпиндельный узел — это сердце токарного станка. В тяжелых станках с ЧПУ требования к нему предъявляются особые: высокий крутящий момент на низких оборотах и стабильность вращения при высоких нагрузках. Производительность станка напрямую зависит от того, насколько эффективно двигатель передает энергию на заготовку без потерь на вибрацию или нагрев.
Для обработки крупных поковок из легированных сталей и чугуна требуется огромный крутящий момент. Стандартные асинхронные двигатели здесь неэффективны. Современные тяжелые станки оснащаются шпинделями с прямым приводом или через двухступенчатые механические коробки передач (редукторы). Наличие механической коробки позволяет расширить диапазон рабочих скоростей. На низких передачах станок развивает максимальный крутящий момент для чернового точения с большими глубинами резания, а на высоких передачах — обеспечивает необходимую скорость для чистовой обработки и работы с твердыми сплавами.
Рассмотрим модель TH200X12000. Ее шпиндельный узел рассчитан на работу с заготовками массой до 100 тонн. Использование прецизионных подшипников качения повышенной грузоподъемности в сочетании с системой гидростатической смазки обеспечивает минимальное трение и отвод тепла. Важно отметить, что мощность главного двигателя в таких станках может достигать 75-110 кВт. Однако сама по себе мощность в киловаттах не является единственным показателем. Более важным параметром является график зависимости крутящего момента от частоты вращения.
В нашей практике был случай, когда клиент столкнулся с проблемой «закусывания» инструмента при обработке неоднородной отливки. Выяснилось, что на предыдущем станке отсутствовала система адаптивного управления подачей, а жесткость шпиндельного узла была недостаточной для компенсации ударных нагрузок. При переходе на оборудование с усиленным шпинделем и современной системой ЧПУ, способной мгновенно корректировать подачу при изменении нагрузки, проблема была полностью устранена. Это подчеркивает важность интеграции механики и электроники.
Также стоит упомянуть систему охлаждения шпинделя. При длительной работе на высоких оборотах нагрев шпинделя приводит к его удлинению и смещению оси вращения. В станках премиум-класса, включая модели серии TH, применяется принудительная циркуляция термостабильного масла через каналы в корпусе шпинделя. Это поддерживает температуру узла в пределах ±1°C от заданного значения, что критично для соблюдения допусков IT5-IT6.
Совет инженера: Запрашивайте диаграмму крутящего момента шпинделя. Убедитесь, что в рабочем диапазоне скоростей (обычно 50-200 об/мин для чернового точения) станок выдает не менее 80% от максимального крутящего момента.
Суппорт и инструментальная система: жесткость против скорости
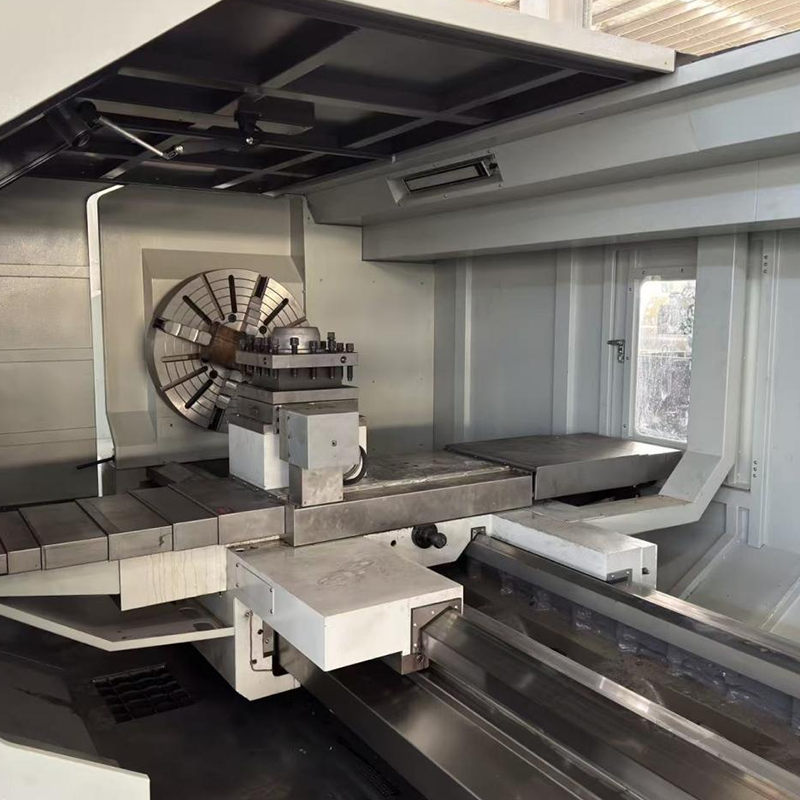
Суппорт тяжелого токарного станка испытывает колоссальные силы резания. Ошибка в расчете жесткости суппорта приводит к «выталкиванию» инструмента из зоны резания, образованию волнистости на поверхности и быстрому износу направляющих. В тяжелых станках применяются два основных типа суппортов: однокареточные и двухкареточные (верхний и нижний суппорты).
Двухкареточная конструкция позволяет одновременно выполнять разные операции: например, нижний суппорт выполняет черновое точение, а верхний — чистовое или нарезание канавок. Это значительно повышает производительность. Однако такая конструкция сложнее в настройке и требует более мощных приводов осей X и Z. В моделях серии TH, таких как TH160X16000, оба суппорта оснащены независимыми приводами на базе серводвигателей переменного тока и шарико-винтовых передач (ШВП) большого диаметра (часто более 80-100 мм) или зубчато-реечных передач для оси Z на очень длинных станках.
Использование зубчато-реечной передачи для оси Z на станках с длиной обработки более 10 метров (например, TH160X20000) обусловлено физическими ограничениями ШВП. Длинные винтовые пары подвержены эффекту «хлыста» при высоких скоростях и имеют ограниченную критическую скорость вращения. Зубчатая рейка, закрепленная вдоль станины, и прецизионная шестерня на суппорте обеспечивают высокую жесткость и скорость перемещения независимо от длины станка. Недостатком является необходимость более тщательного обслуживания и защиты от стружки, но для сверхдлинных деталей это единственное жизнеспособное решение.
Инструментальная система также эволюционировала. Вместо традиционных резцедержателей все чаще применяются моторизованные инструментальные головки, позволяющие выполнять фрезерные и сверлильные операции прямо на токарном станке. Это превращает токарный станок в токарно-фрезерный центр, сокращая время на переустановку детали. Однако для тяжелых станков главное требование к инструментальной головке — ее жесткость. Слабая головка станет самым слабым звеном в цепи, сводя на нет преимущества мощного шпинделя.
Компания ООО «Хэнань Цзинцзя Оборудование» уделяет особое внимание проектированию суппортов. Мы используем метод конечных элементов (FEA) для оптимизации геометрии кареток, убирая лишний материал там, где он не несет нагрузки, и добавляя ребра жесткости в критических зонах. Результатом является суппорт, который сочетает в себе высокую динамику и способность выдерживать радиальные силы резания до 50-70 кН без заметной деформации.
Специализированные решения: токарно-шлифовальные комплексы TEBV
Помимо стандартных токарных операций, существуют узкоспециализированные задачи, требующие уникального оборудования. Ярким примером является обработка дисковых затворов для трубопроводной арматуры высокого давления. Эти детали характеризуются большим диаметром, относительно небольшой толщиной и высокими требованиями к качеству уплотнительных поверхностей. Обычный токарный станок не всегда способен обеспечить необходимую шероховатость и геометрию без последующей шлифовки на отдельном оборудовании.
Для решения этой задачи была разработана серия токарно-шлифовальных комплексов TEBV. Эти машины объединяют в себе функции тяжелого токарного станка и плоскошлифовального или круглошлифовального станка. Конструкция позволяет выполнять чистовое точение и шлифование в одном установе детали. Это исключает ошибки базирования, возникающие при переносе детали с токарного на шлифовальный станок, и значительно сокращает время производственного цикла.
В станках серии TEBV реализована специальная система крепления деталей, учитывающая их склонность к деформации под собственным весом. Также предусмотрены дополнительные оси для позиционирования шлифовальной головки. Применение таких комплексов особенно востребовано в нефтегазовой отрасли и энергетике, где надежность запорной арматуры критически важна. Опыт показывает, что использование интегрированных токарно-шлифовальных центров снижает процент брака на финишных операциях на 30-40% по сравнению с раздельной обработкой.
Это демонстрирует философию ООО «Хэнань Цзинцзя Оборудование»: мы не просто продаем станки, мы предлагаем решения для конкретных технологических проблем. Наличие в портфолио специализированных машин, таких как TEBV, подтверждает нашу способность глубоко понимать отраслевые требования и адаптировать конструкцию оборудования под них.
Системы ЧПУ и программное обеспечение: интеллект управления
Аппаратная часть станка бессильна без грамотного программного обеспечения. Система числового программного управления (ЧПУ) в тяжелых станках должна обладать высокой вычислительной мощностью для обработки сложных траекторий и реализации функций компенсации ошибок. Наиболее распространенными системами являются Siemens Sinumerik, Fanuc и Mitsubishi, однако ключевым фактором является не бренд, а настройка параметров привода и алгоритмов интерполяции.
Современные ЧПУ поддерживают функцию lookahead (предпросмотр), которая анализирует программу на несколько сотен кадров вперед. Это позволяет плавно изменять скорость подачи перед углами и криволинейными участками, избегая рывков и вибраций. Для тяжелых станков с большой инерцией движущихся масс эта функция жизненно необходима. Без нее попытки работать на высоких скоростях приведут к перегрузке сервоприводов и ошибкам следования.
Также важна интеграция с системами мониторинга состояния оборудования. Датчики вибрации, температуры и нагрузки, установленные на ключевых узлах станка, передают данные в контроллер. Это позволяет реализовать предиктивное обслуживание: система предупредит оператора о необходимости замены подшипника или долива масла до того, как произойдет авария. В рамках цифровизации производства, ООО «Хэнань Цзинцзя Оборудование» внедряет интерфейсы для подключения станков к заводским сетям Industry 4.0, что позволяет диспетчерам отслеживать статус оборудования в реальном времени.
Обучение персонала работе с такими сложными системами — еще один важный аспект. Мы предоставляем полное обучение операторов и программистов, включая адаптацию постпроцессоров CAM-систем под конкретную конфигурацию станка. Это гарантирует, что покупатель сможет начать эксплуатацию оборудования с максимальной эффективностью с первого дня.
Экономическая эффективность и общая стоимость владения (TCO)
При покупке тяжелого токарного станка цена покупки составляет лишь часть общих затрат. Общая стоимость владения (Total Cost of Ownership, TCO) включает в себя расходы на энергопотребление, обслуживание, ремонт, простой и расходные материалы. Дешевый станок может оказаться дорогим в эксплуатации из-за низкого КПД приводов, частых поломок и большого расхода инструмента.
Станки производства ООО «Хэнань Цзинцзя Оборудование» проектируются с учетом энергоэффективности. Использование рекуперативных приводов позволяет возвращать часть энергии в сеть при торможении тяжелых масс суппорта. Кроме того, высокая жесткость и точность станка позволяют использовать более агрессивные режимы резания, сокращая время обработки одной детали на 20-30%. Это напрямую влияет на себестоимость продукции.
Надежность оборудования снижает затраты на сервис. Благодаря использованию комплектующих от мировых лидеров (подшипники SKF/FAG, направляющие HIWIN/THK, электроника Siemens/Fanuc) и строгому контролю качества на всех этапах сборки, наши станки демонстрируют высокую наработку на отказ. Многоуровневый контроль, включающий лазерную интерферометрию и тесты на пробную резку, гарантирует, что каждый станок соответствует заявленным спецификациям перед отгрузкой.
Сервисная поддержка также является частью TCO. Наличие склада запасных частей и оперативная техническая поддержка минимизируют время простоя в случае непредвиденных ситуаций. Мы предлагаем гибкие условия сервисного контракта, включая регулярные профилактические осмотры и удаленную диагностику через защищенные каналы связи.
Часто задаваемые вопросы
Какова максимальная длина обработки у ваших самых больших станков?
Наши сверхтяжелые станки серии TH, в частности модель TH160X20000, способны обрабатывать детали длиной до 20 000 мм (20 метров). Это уникальное предложение на рынке, позволяющее обрабатывать длинные валы для гидроэнергетики и судостроения в одном установе.
Какие гарантии вы предоставляете на оборудование?
Мы предоставляем стандартную гарантию 12 месяцев на все компоненты станка. Однако, благодаря высокому качеству сборки и использованию премиальных комплектующих, реальный срок службы станков исчисляется десятилетиями. Мы также предлагаем расширенные сервисные пакеты и пожизненную техническую поддержку.
Можете ли вы адаптировать станок под наши специфические требования?
Да, мы являемся производителем, а не просто трейдером. Наши инженеры могут модифицировать конструкцию станины, шпинделя или системы ЧПУ под ваши уникальные задачи. Примером такой адаптации является серия TEBV для обработки дисковых затворов. Свяжитесь с нами для обсуждения вашего технического задания.
Как осуществляется доставка и монтаж таких габаритных станков?
Станки большой длины поставляются в разобранном виде (модулями) в специальных контейнерах или на платформах. Наша команда инженеров выезжает на место для шеф-монтажа, сборки, выравнивания и запуска оборудования. Мы берем на себя все вопросы логистики и таможенного оформления.
Поддерживаете ли вы стандарты ГОСТ или европейские нормы?
Наше производство сертифицировано по ISO 9001. Оборудование может быть изготовлено в соответствии с требованиями ГОСТ, CE или другими национальными стандартами страны-импортера. Мы имеем опыт поставок в Россию, страны СНГ, Европу и Азию, и хорошо знаем требования местных регуляторов.
Заключение: выбор партнера для долгосрочного развития
Сравнение производительности различных моделей тяжелых токарных станков с ЧПУ показывает, что не существует универсального решения для всех задач. Выбор между сериями TE и TH, между плоскими и роликовыми направляющими, между ШВП и зубчатой рейкой должен базироваться на глубоком анализе вашей производственной программы. Ошибки на этапе выбора обходятся дорого и исправляются с трудом.
ООО «Хэнань Цзинцзя Оборудование» предлагает не просто станки, а комплексные инженерные решения. Наша экспертиза в области тяжелого машиностроения, собственная производственная база полного цикла и ориентация на долгосрочное партнерство делают нас надежным поставщиком для предприятий, стремящихся к повышению конкурентоспособности. Мы понимаем, что каждый микрон точности и каждая секунда цикла влияют на вашу прибыль.
Если вы стоите перед задачей модернизации парка тяжелого оборудования или запуска нового производства, мы готовы провести детальный аудит ваших требований и предложить оптимальную конфигурацию станка. Не рискуйте качеством и сроками — доверьтесь профессионалам с доказанным опытом.
Получите техническую консультацию и расчет стоимости тяжелого токарного станка с ЧПУ
Свяжитесь с нами сегодня, чтобы обсудить ваш проект и узнать, как наши решения могут повысить эффективность вашего производства.