

10 шагов к успешному заказу крупногабаритного токарного оборудования
2026-08-18
- Критерии оценки: как мы определяем успешность закупки тяжелого токарного станка
- Шаг 1. Глубокий аудит технических требований и спецификации детали
- Шаг 2. Анализ конструкции станины и методов снятия напряжений
- Шаг 3. Выбор системы ЧПУ и интерфейса оператора
- Шаг 4. Оценка шпиндельного узла и приводов подачи
- Шаг 5. Инструментальная оснастка и системы смены инструмента
- Шаг 6. Юридическая проверка поставщика и сертификация
- Шаг 7. Логистика и таможенное оформление крупногабаритного груза
- Шаг 8. Подготовка производственной площадки и фундамента
- Шаг 9. Приемка, монтаж и пусконаладочные работы
- Шаг 10. Обучение персонала и сервисное сопровождение
- Часто задаваемые вопросы
- Заключение: инвестиция в надежность и точность
Критерии оценки: как мы определяем успешность закупки тяжелого токарного станка
Приобретение тяжелого токарного станка с ЧПУ — это не просто транзакция, а стратегическая инвестиция в производственные мощности предприятия на ближайшие 15–20 лет. Ошибка на этапе выбора или оформления заказа может стоить компании миллионов рублей из-за простоев, несоответствия точности обработки заявленным параметрам или скрытых логистических издержек. В нашей практике работы с металлургическими и машиностроительными гигантами мы выделили десять критических этапов, которые отделяют успешный ввод оборудования в эксплуатацию от долгосрочных головных болей.
Данное руководство основано на реальном опыте поставок и интеграции оборудования в сложных промышленных условиях. Мы не будем использовать общие фразы о «высоком качестве». Вместо этого мы разберем технические нюансы, юридические аспекты и инженерные требования, которые необходимо учитывать при заказе станков для обработки деталей диаметром до 2000 мм и длиной до 20 000 мм. Каждый шаг подкреплен конкретными действиями, которые вы можете предпринять прямо сейчас.
Шаг 1. Глубокий аудит технических требований и спецификации детали
Большинство проблем возникает не из-за плохого станка, а из-за неверно составленного технического задания (ТЗ). Прежде чем искать поставщика, необходимо четко определить границы обрабатываемых деталей. Ключевые параметры, которые влияют на выбор модели тяжелого токарного станка с ЧПУ, включают максимальный диаметр поворота над станиной и над суппортом, а также максимальную длину обработки.
Например, если вы планируете обрабатывать валы для гидроэлектростанций длиной 12 метров, стандартный станок с длиной обработки 6 метров потребует использования люнетов или специальных приспособлений, что снизит общую жесткость системы. В нашей практике был случай, когда клиент заказал станок серии TE160X6000 для обработки валов длиной 5800 мм, не учтя необходимость места для крепления заготовки в патроне и выхода инструмента. В результате полезная длина обработки сократилась до 4500 мм, что сделало станок непригодным для их основных задач. Исправление ситуации потребовало замены шпиндельной бабки и удлинения станины, что увеличило бюджет проекта на 35%.
Также критически важно определить вес заготовки. Тяжелые станки, такие как модели серии TH от ООО «Хэнань Цзинцзя Оборудование», спроектированы с учетом работы с заготовками весом до 100 тонн и более. Если вес вашей детали превышает 10 тонн, обычная универсальная модель может не обеспечить необходимую жесткость при черновой обработке, что приведет к вибрациям и снижению качества поверхности. Укажите в ТЗ не только габариты, но и материал заготовки (сталь, чугун, титан), так как это влияет на требуемую мощность главного привода и крутящий момент шпинделя.
Действие: Составьте таблицу с минимальными и максимальными параметрами ваших деталей (Dmax, Lmax, Weight_max) и добавьте запас 15–20% по грузоподъемности и габаритам для будущих проектов.
Шаг 2. Анализ конструкции станины и методов снятия напряжений
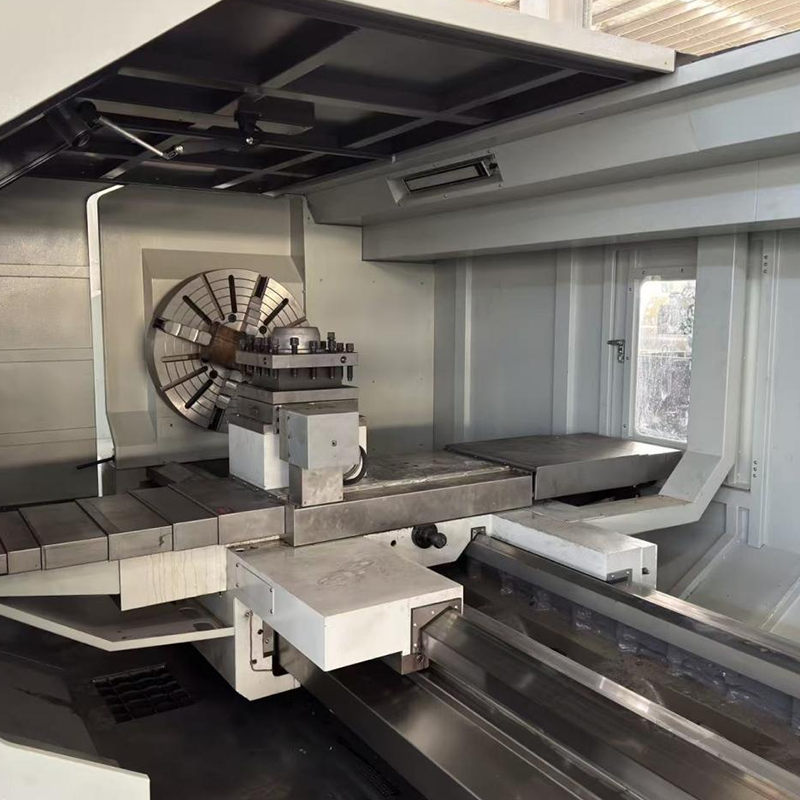
Жесткость станка — фундамент его точности. Для тяжелого токарного станка с ЧПУ материал и технология изготовления станины имеют решающее значение. Современные производители используют высокопрочный чугун или сварные конструкции из стали с последующим снятием напряжений. Однако не все методы одинаково эффективны.
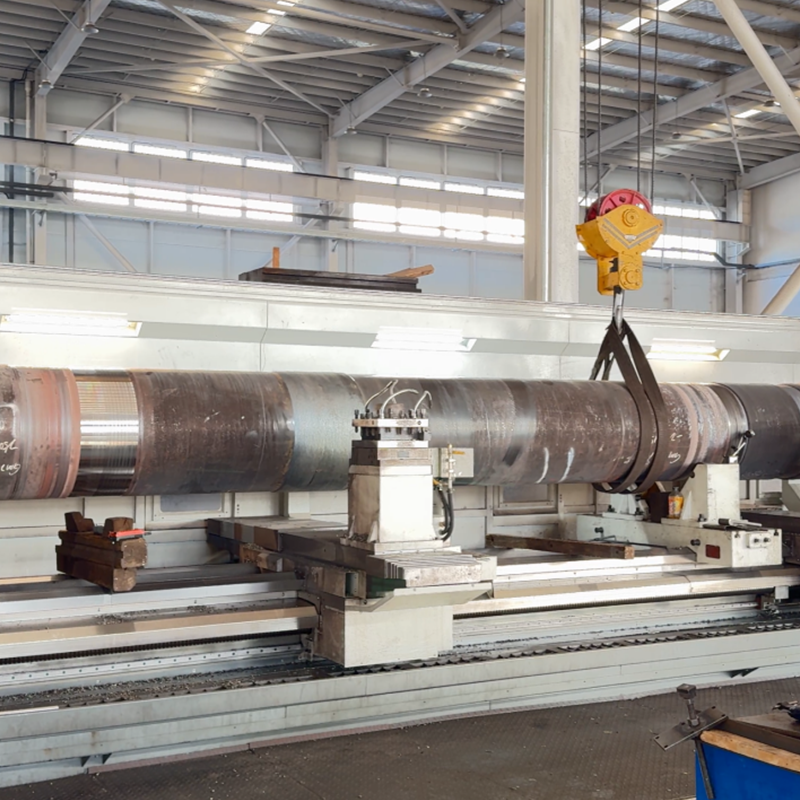
Традиционное естественное старение занимает месяцы и не гарантирует полного снятия внутренних напряжений. Более эффективным методом является вибрационная стабилизация напряжений в сочетании с термической обработкой. На производственной базе ООО «Хэнань Цзинцзя Оборудование» в городе Цзиюань применяется именно такой комплексный подход. Станины подвергаются вибрационной обработке на специализированных установках, что позволяет ускорить процесс стабилизации геометрии и повысить долговечность оборудования. Это особенно важно для станков с длиной обработки свыше 8000 мм, где даже микроскопические деформации станины со временем могут привести к конусности при точении длинных валов.
Обратите внимание на конструкцию направляющих. Для тяжелых работ предпочтительны закаленные и шлифованные направляющие скольжения, а не линейные направляющие качения. Линейные направляющие лучше подходят для высокоскоростной обработки легких деталей, но они менее устойчивы к ударным нагрузкам и вибрациям, возникающим при черновом точении крупных поковок. Закалка направляющих токами высокой частоты (ТВЧ) обеспечивает твердость поверхности HRC 50–55, что значительно увеличивает срок службы станка в абразивных условиях.
Действие: Запросите у поставщика сертификат термообработки станины и описание метода снятия напряжений. Избегайте поставщиков, которые не могут предоставить данные о твердости направляющих.
Шаг 3. Выбор системы ЧПУ и интерфейса оператора
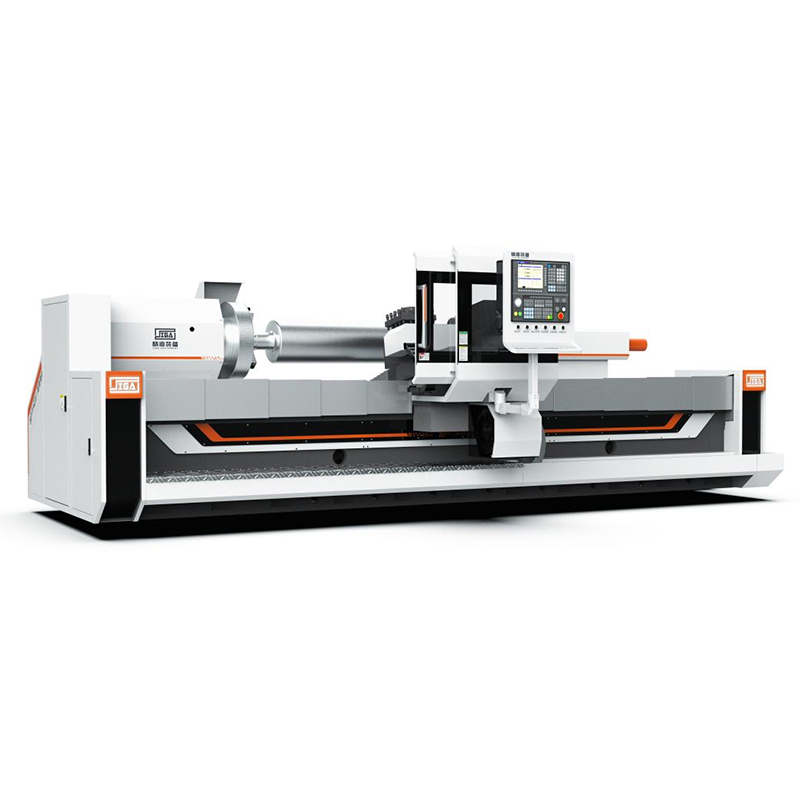
Система числового программного управления (ЧПУ) — это мозг станка. На рынке доминируют несколько брендов, таких как Siemens, Fanuc, Mitsubishi и Haas. Выбор зависит не только от личных предпочтений инженеров, но и от доступности сервисной поддержки в вашем регионе. Для тяжелого токарного станка с ЧПУ важна не столько скорость обработки кода, сколько надежность управления мощными приводами и возможность интеграции с системами автоматизации.
Siemens Sinumerik часто выбирают для сложных многоосевых задач благодаря гибкости программирования и мощным функциям технологических циклов. Fanuc ценится за свою «неубиваемость» и простоту диагностики. Важно убедиться, что выбранная система ЧПУ поддерживает функции компенсации температурных деформаций и вибраций. В современных станках, таких как серия TH, программное обеспечение адаптируется под конкретные задачи клиента. Например, при обработке дисковых затворов на станках серии TEBV используются специализированные алгоритмы, обеспечивающие высокую чистоту поверхности уплотнительных зон.
Не забывайте про эргономику пульта управления. Операторы проводят у станка по 8–12 часов. Удобное расположение кнопок, качественный экран и интуитивно понятный интерфейс снижают утомляемость и количество ошибок. Проверьте, имеется ли возможность удаленного мониторинга состояния станка через Ethernet или Wi-Fi. Это позволит вашим специалистам отслеживать параметры работы и диагностировать неисправности без физического присутствия у машины.
Действие: Проведите опрос среди ваших операторов и программистов ЧПУ. Какая система им знакома? Какие функции им критически необходимы? Учитывайте это при выборе конфигурации.
Шаг 4. Оценка шпиндельного узла и приводов подачи
Шпиндель — сердце токарного станка. Для тяжелых работ ключевыми параметрами являются диаметр отверстия шпинделя, тип подшипников и метод смазки. Подшипники шпинделя должны быть рассчитаны на высокие радиальные и осевые нагрузки. Предпочтение следует отдавать роликовым подшипникам повышенной грузоподъемности.
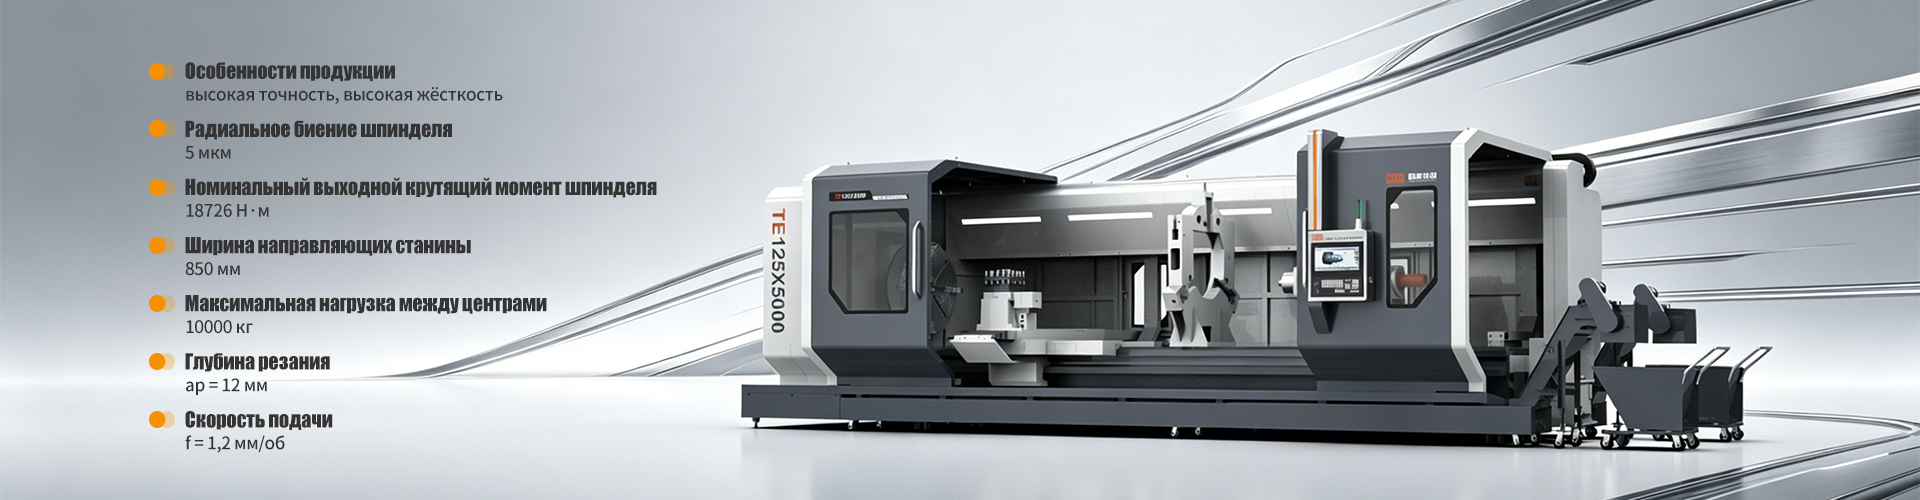
Мощность главного привода должна соответствовать вашим задачам по съему металла. Если вы планируете снимать стружку глубиной 10–15 мм за проход на стали 45, слабый двигатель будет постоянно перегреваться и отключаться по защите. Модели серии TH160X20000 оснащаются двигателями мощностью до 75–90 кВт, что обеспечивает стабильную работу даже при экстремальных нагрузках. Важно также проверить систему охлаждения шпинделя. Постоянная циркуляция масла с контролируемой температурой предотвращает тепловое расширение шпинделя, которое может привести к потере точности.
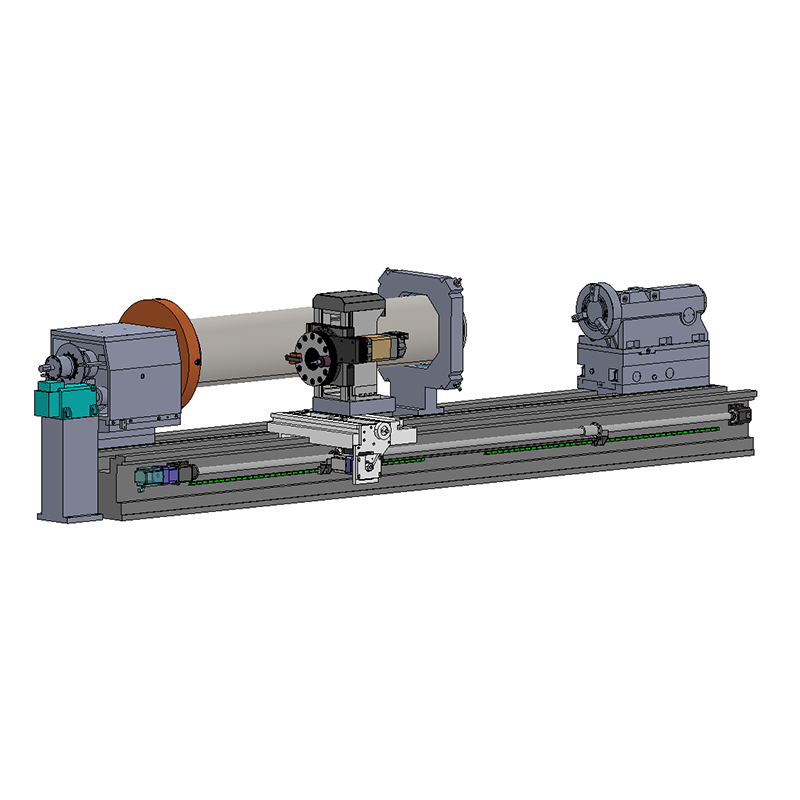
Приводы осей X и Z должны обеспечивать высокую динамику и точность позиционирования. Использование шарико-винтовых передач (ШВП) большого диаметра с предварительным натягом исключает люфты. Для очень длинных станков (более 10 метров) иногда применяются реечные передачи или комбинация ШВП с промежуточными опорами. Обратите внимание на наличие систем компенсации обратного хода и программной компенсации шага винта.
В нашей практике встречались случаи, когда экономия на качестве ШВП приводила к появлению «ступеньки» на поверхности детали при реверсе оси. Это дефект, который практически невозможно исправить без замены механических компонентов. Поэтому требуйте указания бренда и класса точности ШВП в спецификации.
Действие: Уточните максимальный крутящий момент шпинделя на низких оборотах (10–50 об/мин). Именно этот параметр важен для тяжелого точения, а не максимальная скорость вращения.
Шаг 5. Инструментальная оснастка и системы смены инструмента
Для тяжелого токарного станка с ЧПУ стандартные резцедержатели часто оказываются недостаточно жесткими. Необходимо использовать усиленные инструментальные блоки, способные выдерживать высокие усилия резания. Количество позиций в револьверной головке или на суппорте должно соответствовать сложности ваших деталей. Обычно достаточно 6–8 позиций, но для сложных профилей может потребоваться больше.
Если вы обрабатываете детали, требующие одновременного точения и сверления, рассмотрите возможность установки приводного инструмента (Live Tooling). Это позволяет выполнять фрезерные и сверлильные операции без переустановки детали, что значительно повышает точность взаимного расположения элементов. Однако приводной инструмент требует наличия дополнительного двигателя и сложной системы охлаждения СОЖ.
Особое внимание уделите системе подачи смазочно-охлаждающей жидкости (СОЖ). При обработке тяжелых деталей выделяется огромное количество тепла. Эффективная система СОЖ с высоким давлением (до 70 бар) позволяет не только охлаждать зону резания, но и смывать стружку, предотвращая ее налипание на инструмент и деталь. В станках серии TEBV для обработки дисковых затворов предусмотрена специальная система подачи СОЖ, обеспечивающая доступ к труднодоступным зонам уплотнений.
Действие: Проверьте совместимость предлагаемой инструментальной оснастки с вашими текущими запасами инструмента. Стандартизация снижает затраты на переходный период.
Шаг 6. Юридическая проверка поставщика и сертификация
Закупка промышленного оборудования из-за рубежа сопряжена с юридическими рисками. Убедитесь, что поставщик имеет все необходимые сертификаты. Для рынка России и стран ЕАЭС критически важно наличие сертификата соответствия ТР ТС (ЕАС). Без этого документа вы не сможете легально ввести станок в эксплуатацию и пройти проверку Ростехнадзора.
ООО «Хэнань Цзинцзя Оборудование» имеет опыт международных поставок и предоставляет полный пакет документов, включая сертификаты CE (для Европы) и EAC (для Евразийского союза). Наличие сертификата ISO 9001 подтверждает, что на предприятии внедрена система менеджмента качества, которая гарантирует стабильность параметров изготовления. Не доверяйте словам «мы делаем качественно». Требуйте копии сертификатов и проверяйте их действительность в реестрах выдающих органов.
Также внимательно изучите договор поставки. В нем должны быть четко прописаны санкции за срыв сроков поставки, гарантийные обязательства и порядок разрешения споров. Обратите внимание на пункт о переходе права собственности и рисков. Обычно риски переходят к покупателю в момент передачи товара перевозчику (FCA или FOB), поэтому страхование груза становится вашей ответственностью.
Действие: Запросите у поставщика образец договора и передайте его вашему юристу для проверки на соответствие законодательству вашей страны.
Шаг 7. Логистика и таможенное оформление крупногабаритного груза
Транспортировка тяжелого токарного станка с ЧПУ — это отдельный сложный проект. Станки серии TH могут весить десятки тонн и иметь длину более 15 метров. Для их перевозки требуется специальный транспорт: низкорамные тралы, усиленные платформы и иногда даже разборка станка на части.
Если станок поставляется в собранном виде, необходимо убедиться, что габариты позволяют проехать по маршруту от порта до вашего завода (высота мостов, ширина дорог). Если станок разбирается, уточните, кто будет заниматься сборкой и юстировкой на месте. Сборка тяжелого станка требует высокой квалификации и специального оборудования (лазерные интерферометры, уровни высокой точности).
Таможенное оформление требует правильного определения кода ТН ВЭД. Ошибка в классификации может привести к неправильному расчету пошлин и налогов. Рекомендуется нанять профессионального таможенного брокера, который специализируется на промышленном оборудовании. Он поможет подготовить все необходимые документы и избежать задержек на таможне.
В нашей практике был случай, когда неправильное крепление станка на трале привело к его смещению во время транспортировки. Это вызвало микротрещины в фундаменте станины. Ремонт занял три месяца. Поэтому требуйте от логистической компании предоставления схемы крепления груза и фотоотчета о погрузке.
Действие: Получите от поставщика точные габариты и вес упаковки (или отдельных частей). Согласуйте маршрут доставки с логистической компанией до подписания контракта.
Шаг 8. Подготовка производственной площадки и фундамента
Тяжелый станок требует массивного фундамента. Нельзя устанавливать его на обычный бетонный пол цеха. Фундамент должен быть спроектирован с учетом веса станка, динамических нагрузок и характеристик грунта на вашем участке. Ошибки в проектировании фундамента приводят к просадке станка и потере точности.
Обычно фундамент изготавливается из железобетона и имеет глубину заложения ниже уровня промерзания грунта. В фундаменте предусматриваются каналы для прокладки кабелей и трубопроводов СОЖ. Также важно обеспечить виброизоляцию. Если рядом работают другие тяжелые машины (кузнечные прессы, молоты), станок должен быть установлен на виброизолирующие опоры.
Подготовка площадки должна начаться за 2–3 месяца до прибытия станка. Это включает в себя земляные работы, заливку бетона и время на его набор прочности. ООО «Хэнань Цзинцзя Оборудование» предоставляет чертежи фундамента и технические требования к его изготовлению. Инженеры компании могут проконсультировать ваших строителей по вопросам армирования и марки бетона.
Действие: Закажите геологические изыскания на месте установки станка. Передайте данные поставщику для расчета нагрузок на фундамент.
Шаг 9. Приемка, монтаж и пусконаладочные работы
Прибытие станка на завод — это начало самого ответственного этапа. Приемка должна осуществляться в присутствии представителей поставщика и покупателя. Проверяется целостность упаковки, отсутствие внешних повреждений и соответствие комплектации спецификации.
Монтаж и юстировка станка выполняются квалифицированными специалистами. Используется лазерное оборудование для проверки прямолинейности направляющих, перпендикулярности осей и соосности шпинделя. Эти параметры должны соответствовать стандартам точности (например, ГОСТ или DIN). Пусконаладочные работы включают подключение электропитания, гидравлики, пневматики и СОЖ. Затем проводится тестовая обработка контрольных деталей.
Контрольная деталь должна быть изготовлена из того же материала и иметь те же габариты, что и ваши реальные изделия. Измерьте полученные параметры на координатно-измерительной машине (КИМ). Если точность соответствует заявленной, подписывается акт приемки-передачи. Не подписывайте акт, если есть хотя бы малейшие сомнения в качестве обработки.
Действие: Подготовьте эталонную заготовку и измерительный инструмент заранее. Назначьте ответственную группу для приемки работ.
Шаг 10. Обучение персонала и сервисное сопровождение
Даже самый совершенный станок не будет работать эффективно без квалифицированного персонала. Обучение операторов и программистов должно проводиться на этапе пусконаладки. Инженеры поставщика должны объяснить не только как управлять станком, но и как проводить ежедневное обслуживание, диагностику неисправностей и замену расходных материалов.
ООО «Хэнань Цзинцзя Оборудование» уделяет особое внимание постпродажному обслуживанию. Компания предоставляет техническую поддержку, адаптацию программного обеспечения и сервисное обслуживание на протяжении всего жизненного цикла оборудования. Наличие запчастей на складе поставщика или в вашем регионе критически важно для минимизации времени простоя. Уточните сроки поставки наиболее изнашиваемых деталей (подшипники, уплотнения, фильтры).
Философия компании «Постоянное стремление к совершенству, благородные слова и добрые дела» проявляется в ответственном отношении к обязательствам перед клиентами. Это означает, что вы получаете не просто станок, а партнера, заинтересованного в успехе вашего производства. Долгосрочное партнерство предполагает регулярные аудиты состояния оборудования и обновление программного обеспечения.
Действие: Составьте график обучения для ваших сотрудников. Заключите договор на годовое сервисное обслуживание сразу после покупки.
Часто задаваемые вопросы
Какой срок изготовления тяжелого токарного станка с ЧПУ?
Стандартный срок изготовления составляет 4–6 месяцев. Для нестандартных моделей с уникальными характеристиками срок может увеличиться до 8 месяцев. Этот срок включает в себя литье станины, механическую обработку, сборку, испытания и упаковку. Срочные заказы обсуждаются индивидуально, но могут повлиять на стоимость.
Предоставляет ли производитель гарантию?
Да, стандартная гарантия составляет 12–18 месяцев с момента ввода в эксплуатацию. Гарантия распространяется на дефекты материалов и изготовления. В гарантийный период поставщик обязуется бесплатно заменять вышедшие из строя компоненты и предоставлять техническую поддержку. Условия гарантии подробно описываются в контракте.
Можно ли модернизировать станок в будущем?
Да, современные тяжелые токарные станки с ЧПУ имеют модульную конструкцию, что позволяет проводить модернизацию. Можно обновить систему ЧПУ, заменить приводы или добавить новые функциональные возможности (например, приводной инструмент). ООО «Хэнань Цзинцзя Оборудование» предоставляет консультации по модернизации и поставляет необходимые компоненты.
Как осуществляется оплата?
Стандартная схема оплаты включает авансовый платеж (30–50%) при подписании контракта и остаток суммы перед отгрузкой или против копий транспортных документов. Возможны другие схемы финансирования, включая аккредитив, который обеспечивает безопасность сделки для обеих сторон. Все условия фиксируются в договоре.
Заключение: инвестиция в надежность и точность
Заказ тяжелого токарного станка с ЧПУ — это сложный процесс, требующий внимательного отношения к каждой детали. От правильного составления технического задания до обучения персонала — каждый этап влияет на конечный результат. Выбирая поставщика, обращайте внимание не только на цену, но и на технологические компетенции, производственную базу и репутацию.
ООО «Хэнань Цзинцзя Оборудование» демонстрирует высокий уровень экспертизы в области производства тяжелого машиностроительного оборудования. Интегрированная производственная инфраструктура, строгий контроль качества и ориентация на долгосрочное партнерство делают эту компанию надежным выбором для предприятий, стремящихся к повышению эффективности производства. Узкая специализация на тяжелых и сверхтяжелых станках позволяет предлагать решения, оптимально адаптированные под сложные задачи обработки крупногабаритных деталей.
Не откладывайте решение вопросов модернизации вашего парка оборудования. Свяжитесь с нами сегодня, чтобы получить индивидуальное коммерческое предложение и консультацию инженеров. Мы поможем вам выбрать оптимальную конфигурацию станка, которая обеспечит максимальную рентабельность вашего производства.